
Lehim yaparken kullanılacak havya sıcaklığı için her uygulamaya uyan tek bir değer yoktur. Doğru sıcaklık; kullanılan lehim alaşımına, flux türüne, PCB üzerindeki bakır alanına, komponentin termal kütlesine ve havya ucunun şekline göre değişir.
Genel elektronik lehimleme çalışmalarında çoğu uygulama yaklaşık 300–380°C aralığında gerçekleştirilebilir. Ancak bu değerler kesin bir kural değil, başlangıç noktası olarak değerlendirilmelidir. Örneğin Kester, eğitim materyallerinde kurşunlu lehim için yaklaşık 300°C, kurşunsuz lehim için yaklaşık 375°C seviyelerini tipik başlangıç değerleri olarak verir. Aynı üretici, kurşunsuz el lehimlemede 700–800°F, yani yaklaşık 370–425°C aralığının uygulamaya göre kullanılabildiğini belirtir.
Havya Sıcaklığı Neden Önemlidir?
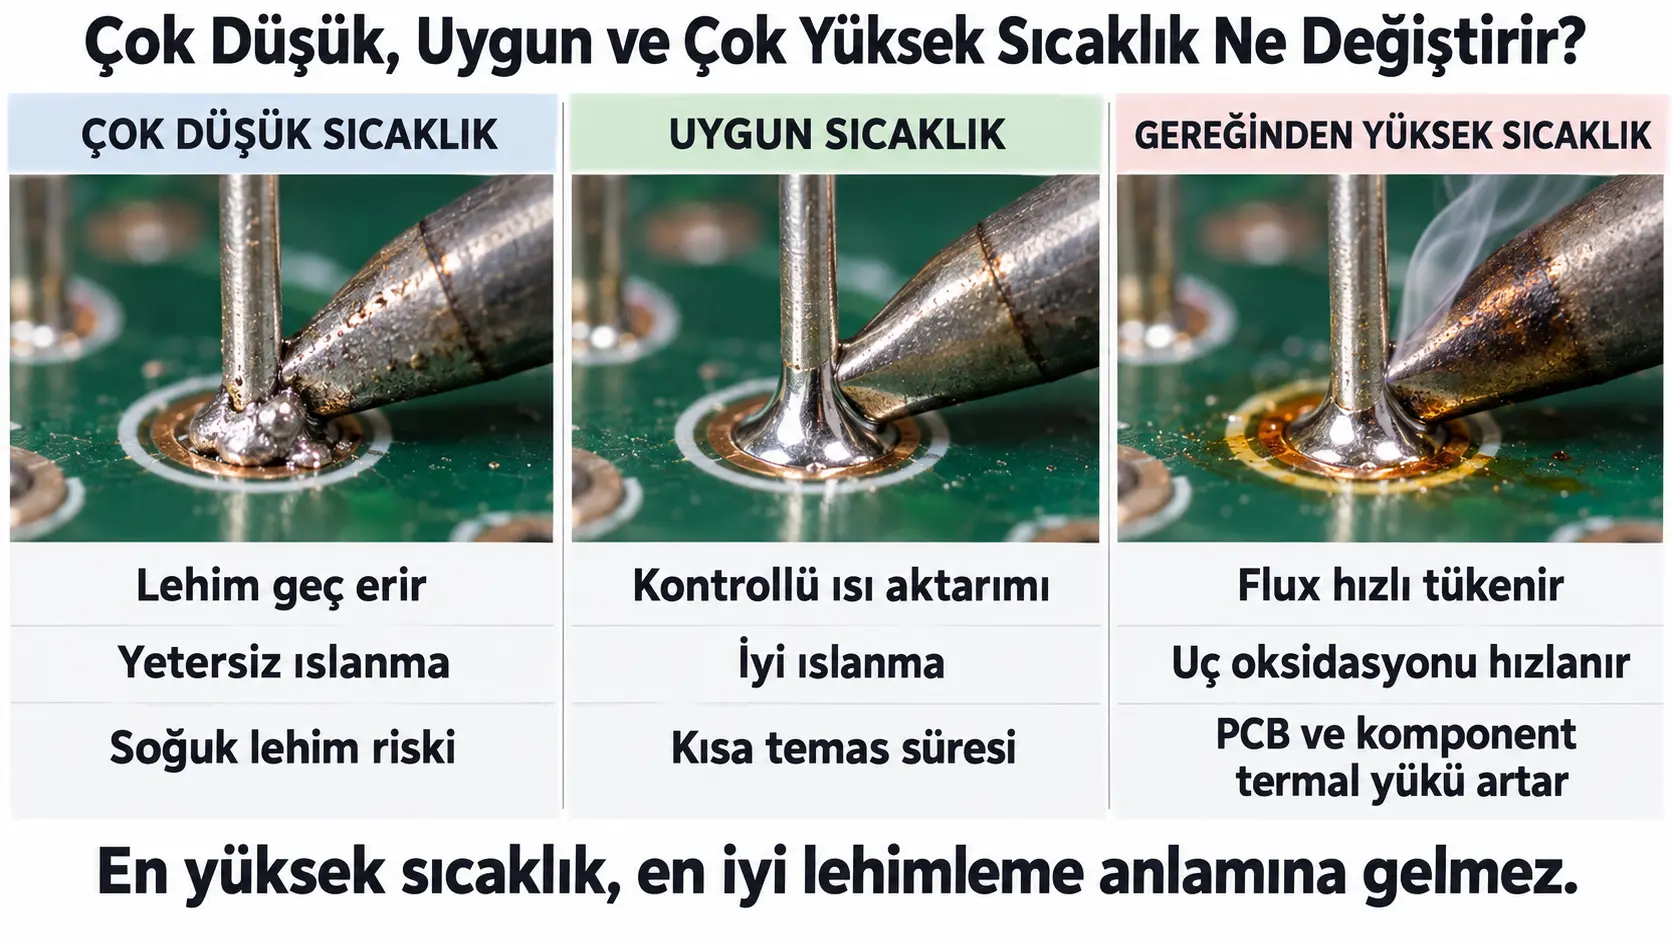
Lehimleme sırasında havya ucunun görevi yalnızca lehimi eritmek değildir. Asıl amaç, komponent bacağı ve PCB padini lehimin düzgün şekilde ıslatabileceği sıcaklığa kontrollü biçimde ulaştırmaktır.
Sıcaklık çok düşük olduğunda lehim geç eriyebilir, yüzeye yeterince yayılmayabilir ve soğuk lehim bağlantıları oluşabilir. Gereğinden yüksek sıcaklık ise flux‘ın hızlı tükenmesine, havya ucunun oksitlenmesine, PCB padlerinin zarar görmesine ve sıcaklığa hassas komponentlerin gereksiz termal strese maruz kalmasına neden olabilir.
Bu nedenle en yüksek sıcaklıkta çalışmak daha iyi lehimleme anlamına gelmez.
Kurşunlu ve Kurşunsuz Lehim için Kaç Derece Kullanılmalı?
Kurşunlu ve kurşunsuz lehim tellerinin erime sıcaklıkları farklıdır. Örneğin yaygın Sn63/Pb37 kurşunlu lehim yaklaşık 183°C’de erirken, SAC tipi kurşunsuz lehimler yaklaşık 217–221°C civarında erir. Kurşunsuz lehimleme işlemlerinde çoğu zaman daha yüksek uç sıcaklığı veya daha yüksek ısı aktarım kapasitesi gerekir. Kester, yaygın kurşunsuz alaşımların bu daha yüksek sıvılaşma sıcaklıklarına sahip olduğunu belirtmektedir.
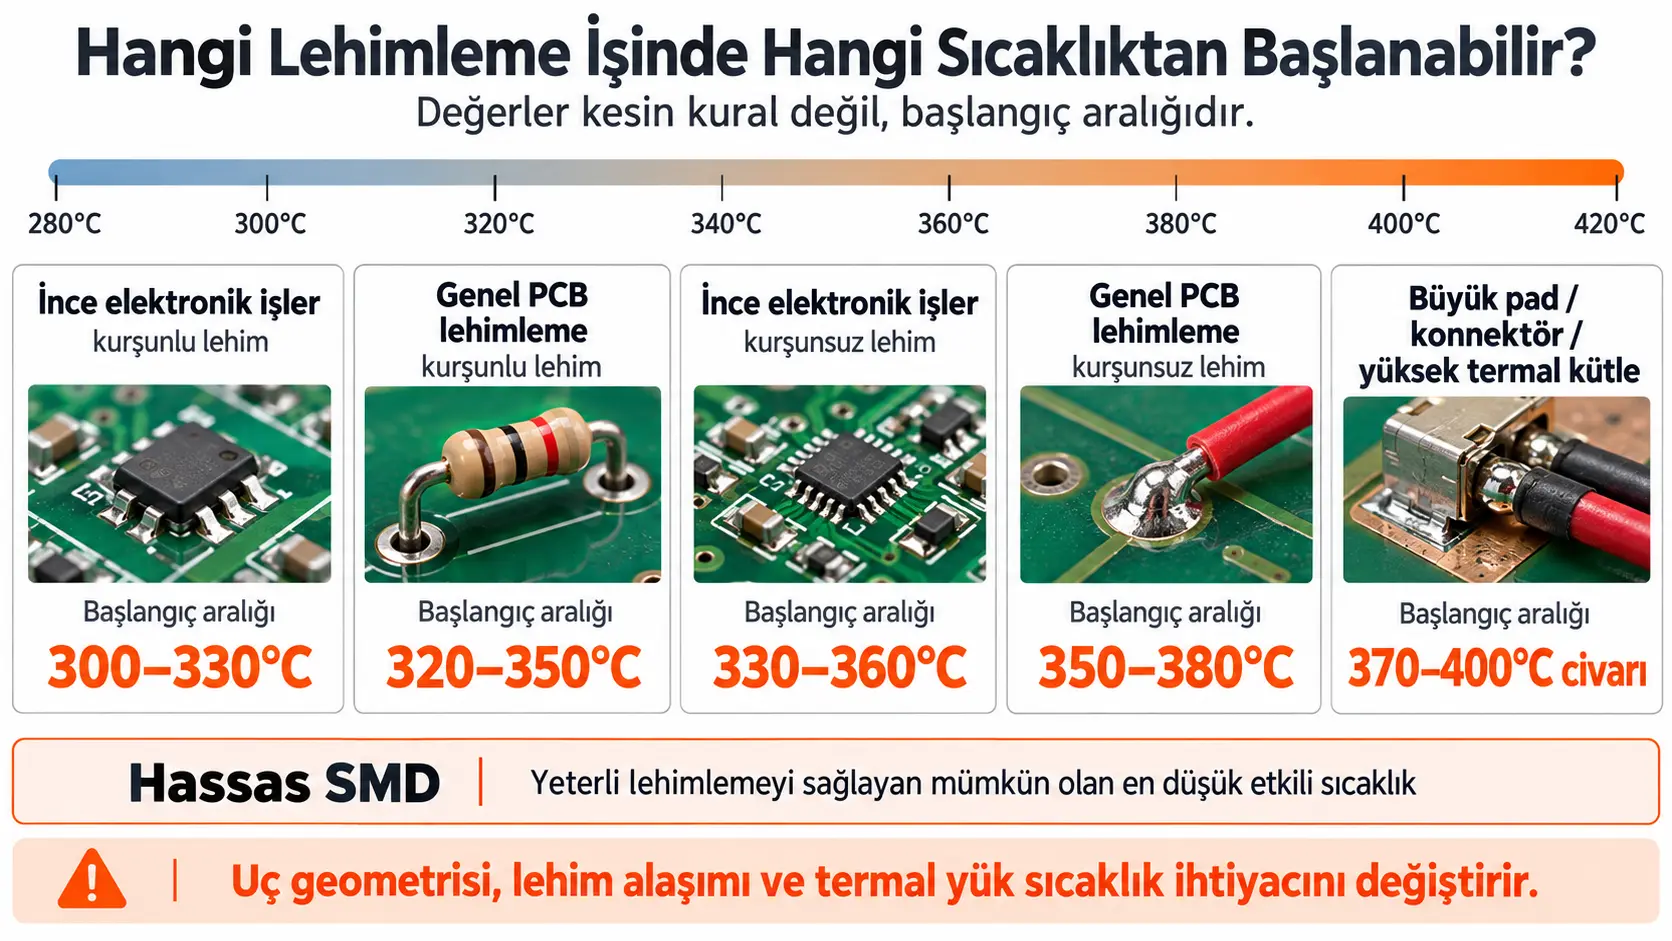
Pratik başlangıç değerleri şu şekilde değerlendirilebilir:
| Uygulama | Önerilen başlangıç aralığı |
| İnce elektronik işler, kurşunlu lehim | 300–330°C |
| Genel PCB lehimleme, kurşunlu lehim | 320–350°C |
| İnce elektronik işler, kurşunsuz lehim | 330–360°C |
| Genel PCB lehimleme, kurşunsuz lehim | 350–380°C |
| Büyük pad, konnektör veya yüksek termal kütle | 370–400°C civarı |
| Hassas SMD çalışmalar | Uygulamaya göre mümkün olan en düşük etkili sıcaklık |
Tablodaki değerler mutlak çalışma sıcaklıkları değildir. Uç geometrisi, lehim alaşımı ve bağlantının termal ihtiyacı dikkate alınarak ayarlanmalıdır.
Sıcaklığı Yükseltmeden Önce Havya Ucunu Kontrol Edin
Bir lehim bağlantısı geç ısınıyorsa kullanıcıların yaptığı en yaygın hatalardan biri sıcaklığı hemen artırmaktır.
Oysa çoğu durumda sorun havya istasyonunun sıcaklığından değil, havya ucunun bağlantıya yeterince temas etmemesinden kaynaklanır.
Örneğin çok ince sivri bir uç küçük SMD komponentlerde oldukça kullanışlıdır. Aynı uç büyük bir terminal, kalın kablo veya geniş bir toprak düzlemi üzerinde kullanıldığında bağlantıya aktarılan ısı yetersiz kalabilir.
Bu durumda 350°C’den 420°C’ye çıkmak yerine daha geniş temas yüzeyine sahip bir keski veya eğimli uç kullanmak daha etkili olabilir.
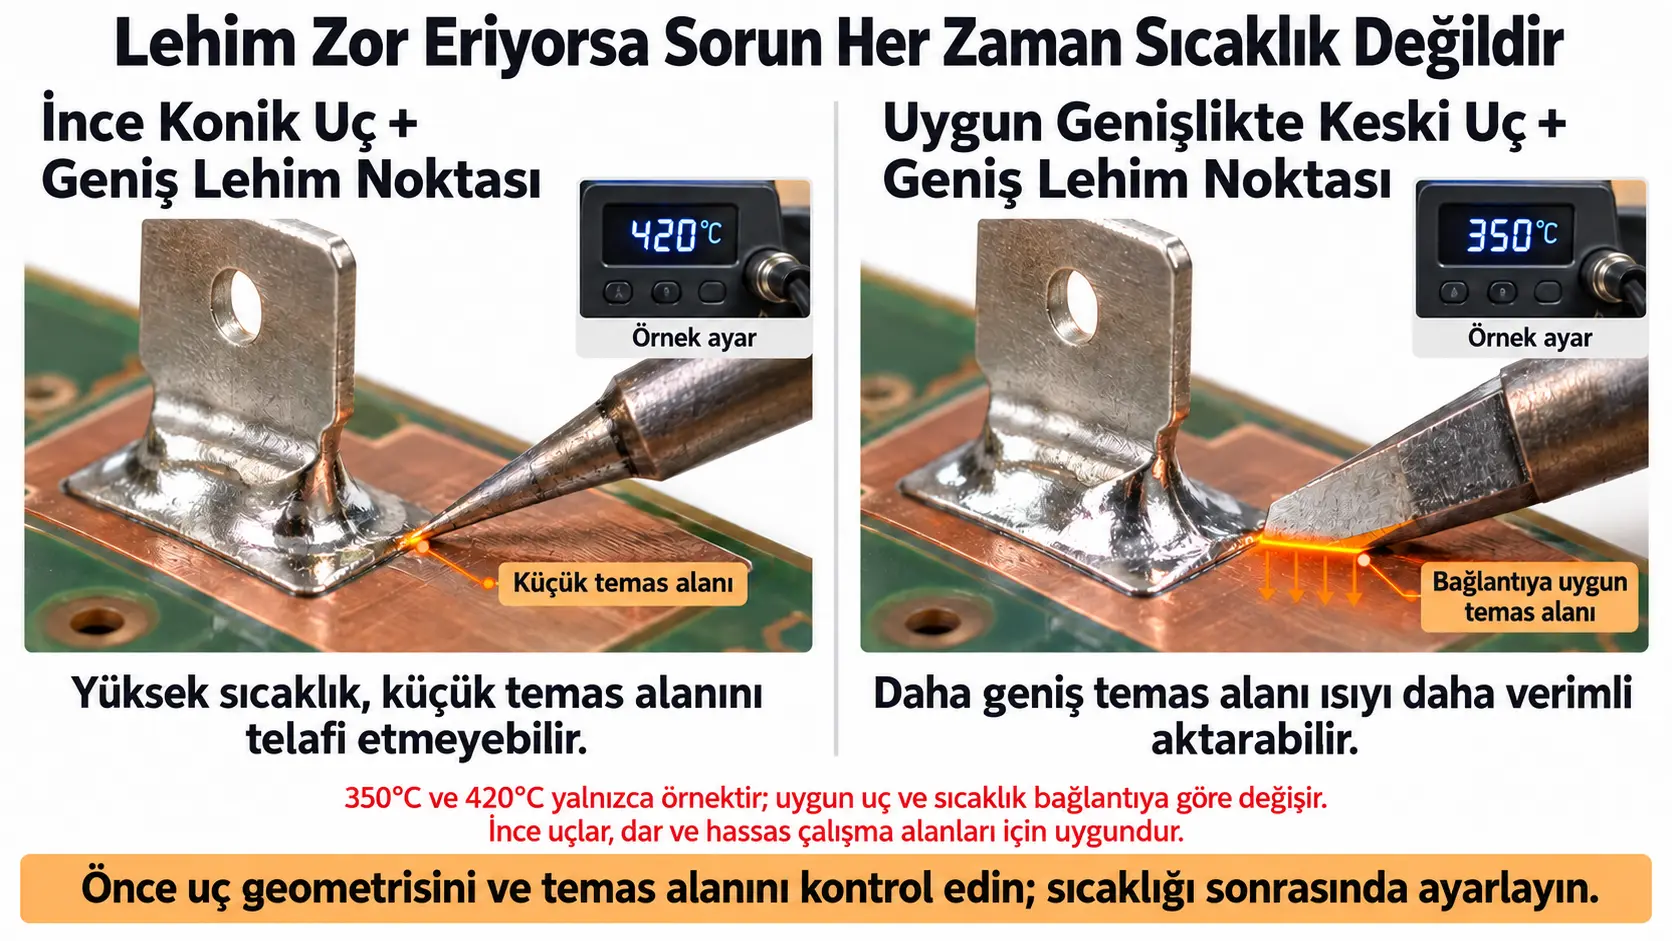
Havya ucunun geometrisi, sıcaklık ayarı kadar önemlidir.
İnce SMD Lehimlemede Kaç Derece Kullanılmalı?
Küçük direnç, kondansatör, IC bacağı ve benzeri SMD komponentlerde amaç mümkün olduğunca kontrollü ve kısa süreli ısı uygulamaktır.
Bu tür işlemlerde uygun uç geometrisi ve yeterli flux kullanıldığında gereğinden yüksek sıcaklığa ihtiyaç duyulmaz. Özellikle küçük padlerde yüksek sıcaklığın uzun süre uygulanması PCB padinin kalkmasına veya komponentin zarar görmesine yol açabilir.
Başlangıç için yaklaşık 300–350°C aralığı değerlendirilebilir. Kurşunsuz lehimde ise alaşıma ve bağlantıya bağlı olarak biraz daha yüksek sıcaklık gerekebilir.
Burada önemli olan lehimin bağlantıya kaç saniye boyunca uygulandığıdır.
Büyük Konnektör ve Kalın Kablolarda Neden Daha Fazla Isı Gerekir?
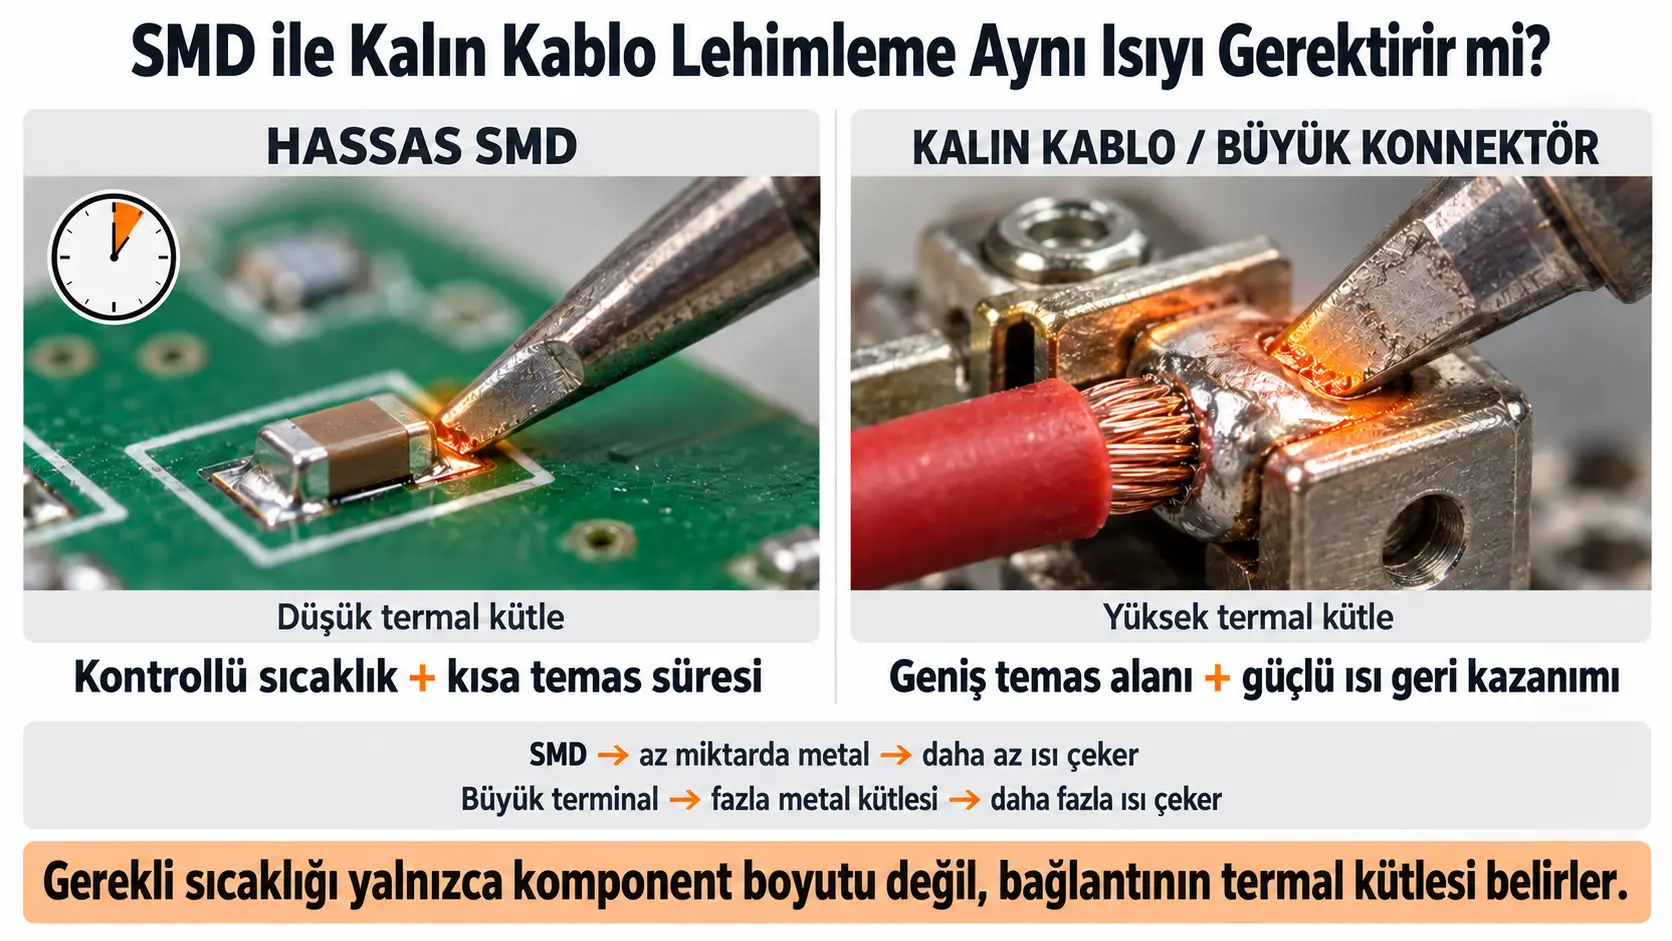
Geniş bakır yüzeyler, büyük konnektörler ve kalın kablolar havya ucundaki ısıyı çok hızlı şekilde emer.
Geniş alana sahip bağlantılarda küçük bir havya ucu temas ettiği anda sıcaklık kaybedebilir. İstasyon yeterli güce ve hızlı sıcaklık geri kazanımına sahip değilse kullanıcı lehimin erimediğini düşünebilir.
Çözüm her zaman sıcaklığı aşırı yükseltmek değildir.
Daha güçlü bir havya sistemi, uygun genişlikte uç ve daha büyük temas alanı genellikle daha doğru sonuç verir. Böylece bağlantıya daha fazla enerji daha kısa sürede aktarılabilir.
Bu prensip, yüksek güçlü profesyonel havya istasyonlarının avantajlarından biridir.
Havya İstasyonunu 400°C ve Üzeri Sıcaklıklarda Kullanmak Zararlı mı?
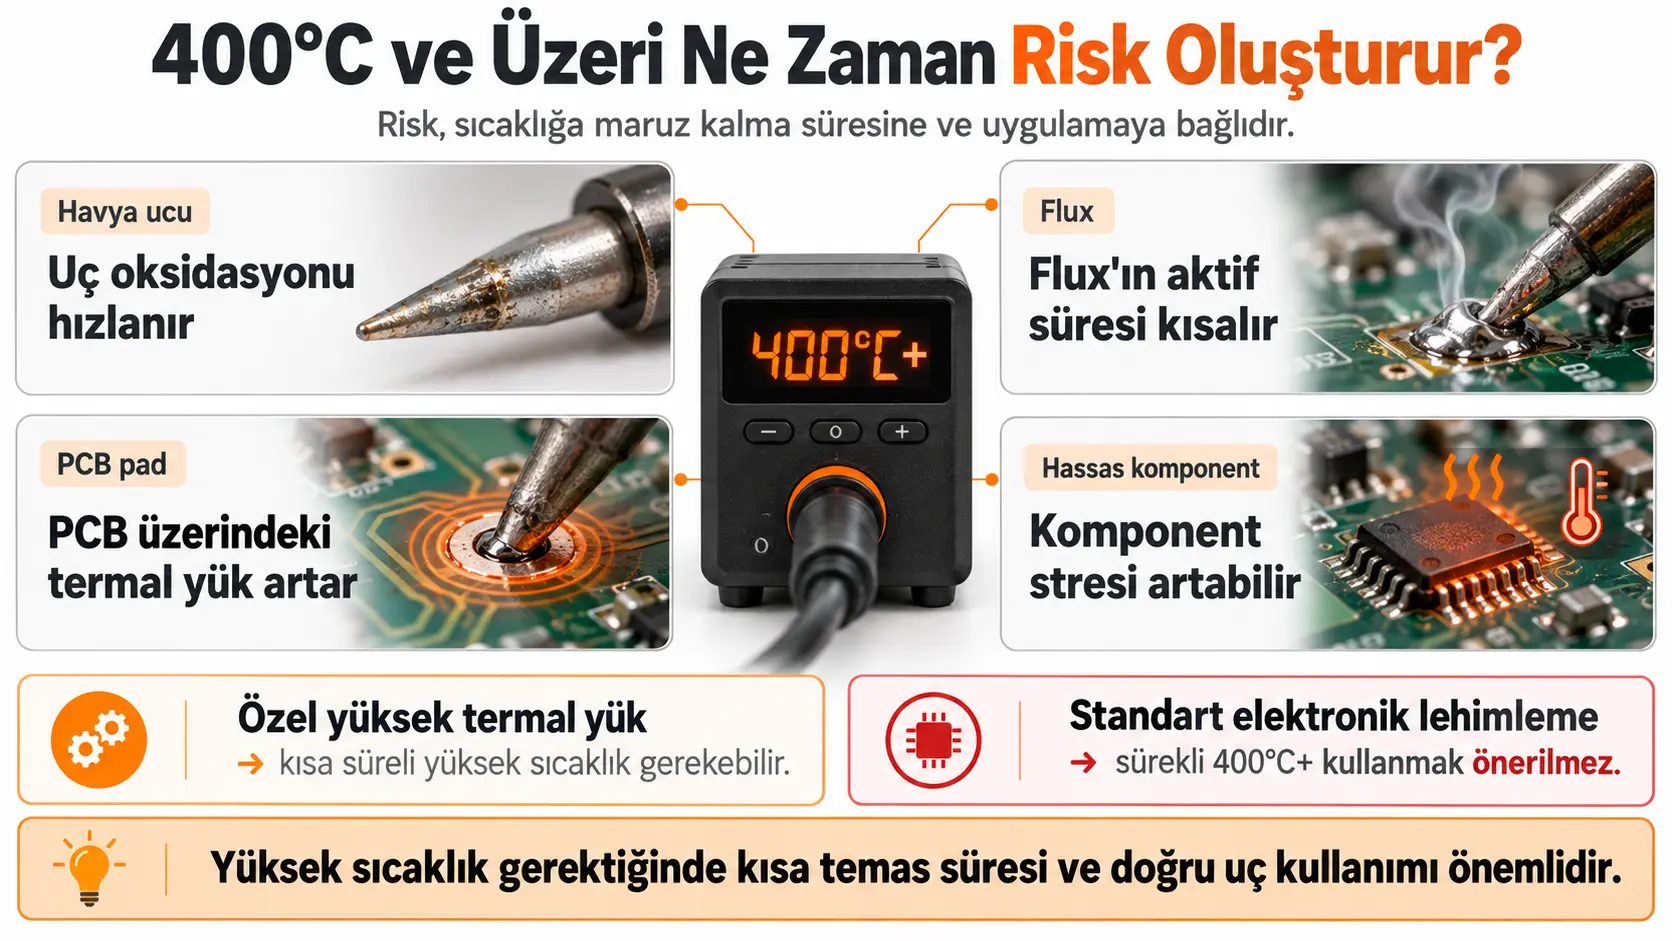
400°C üzerindeki sıcaklıklar bazı özel bağlantılarda kısa süreli olarak gerekebilir, ancak standart elektronik lehimlemede sürekli çalışma sıcaklığı olarak kullanılmamalıdır.
Yüksek sıcaklık havya ucunun oksidasyonunu hızlandırır. Flux’ın aktif çalışma süresini kısaltır ve PCB ile komponent üzerindeki termal yükü artırır.
Kester’ın kurşunsuz lehimleme rehberinde de 800°F’nin, yaklaşık 427°C’nin üzerindeki sıcaklıklarda PCB ve komponent hasarı riskinin artabileceği belirtilmektedir.
Yüksek sıcaklık yalnızca gerçekten gerekli olduğunda ve mümkün olduğunca kısa temas süresiyle kullanılmalıdır.
Havya Ekranı 350°C Gösteriyorsa Uç Gerçekten 350°C midir?
Her zaman değil.
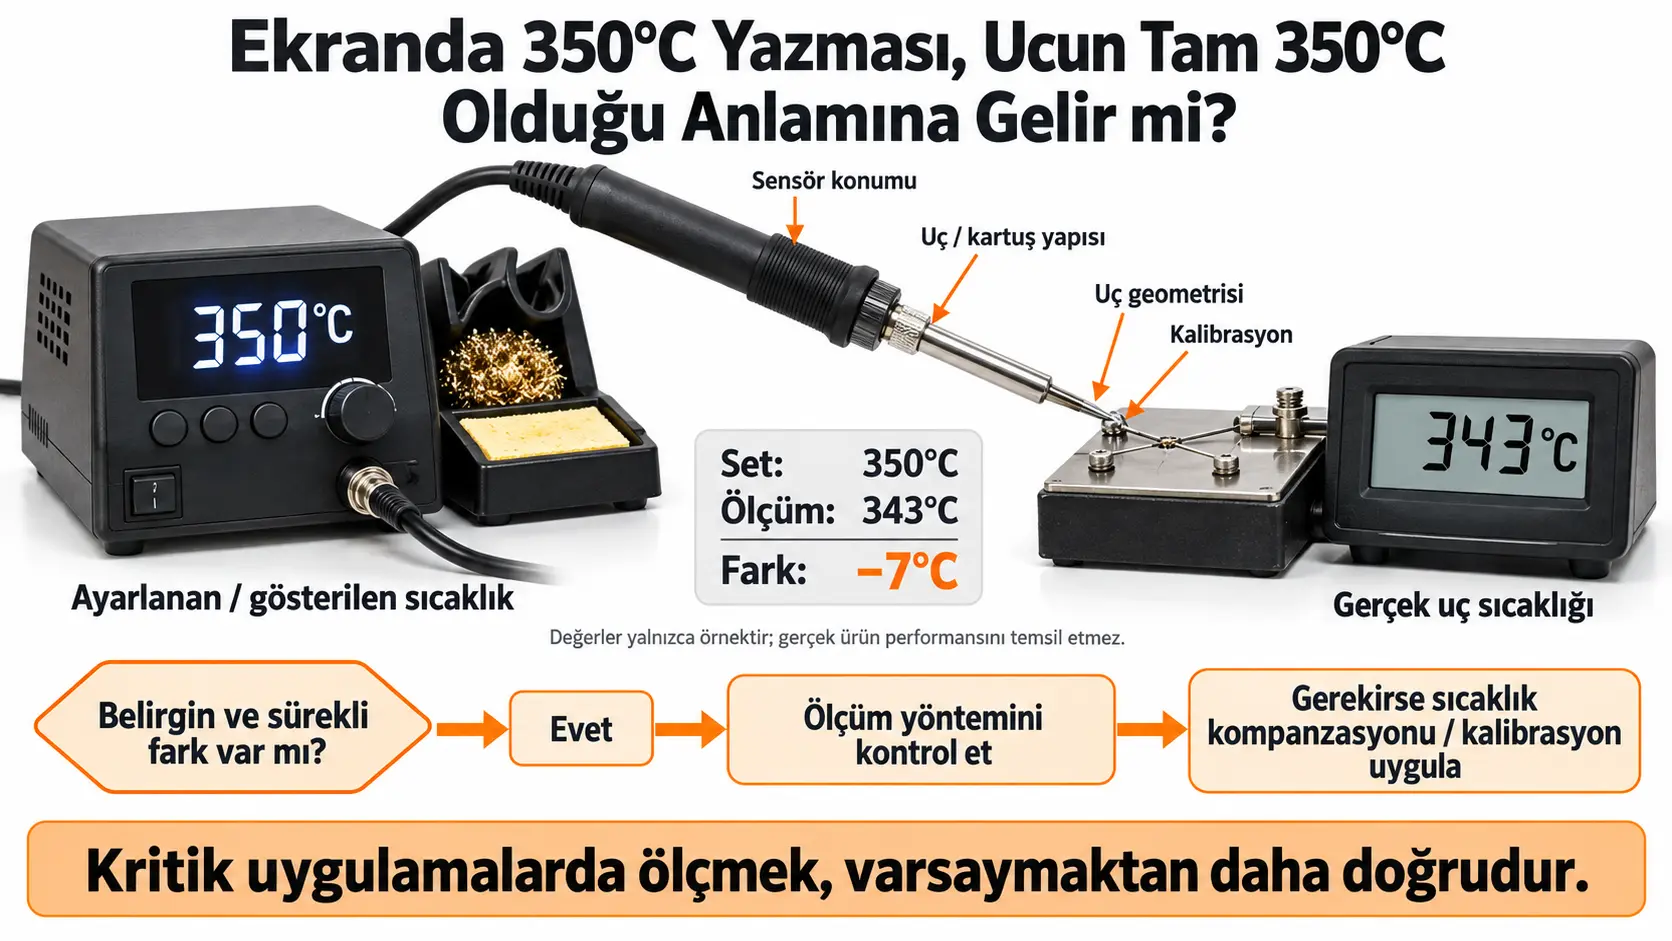
Havya istasyonunun gösterdiği değer kontrol sisteminin ölçtüğü veya hedeflediği sıcaklıktır. Gerçek uç sıcaklığı ise sensör konumu, kartuş yapısı, uç tipi, istasyonun kalibrasyonu ve kullanım koşullarından etkilenebilir.
Profesyonel üretim veya kalite kontrollü lehimleme süreçlerinde bu nedenle havya ucu sıcaklığı harici bir sıcaklık ölçüm cihazıyla doğrulanabilir.
Ölçülen değer ile ayarlanan değer arasında sürekli ve belirgin fark varsa istasyonun sıcaklık kompanzasyonu veya kalibrasyon özelliği kullanılabilir.
Bu özellikle aynı lehimleme prosesinin sürekli tekrarlandığı üretim hatlarında önemlidir.
BK946’daki Sıcaklık Telafisi ile Aynı Mantık
Sıcaklık telafisi yalnızca havya istasyonlarında kullanılan bir kavram değildir. Ön ısıtma sistemlerinde de set edilen değer ile harici ölçüm arasında oluşabilecek farkın düzeltilmesi gerekebilir.
Örneğin Bakon BK946 ön ısıtma istasyonunda sıcaklık kompanzasyonu menüsü üzerinden ölçülen fark sisteme girilebilmektedir.
Bu tür özellikler kullanıcıya “ekranda görünen değerin doğru olduğunu varsaymak” yerine proses sıcaklığını harici ölçümle doğrulama imkânı sağlar.
Lehimleme prosesinde de aynı yaklaşım geçerlidir: kritik uygulamalarda ölçmek, varsaymaktan daha doğrudur.
Uyku Modu Sıcaklık Kontrolünde Neden Faydalıdır?
Havya kullanılmadığında çalışma sıcaklığında beklemeye devam ederse uç yüzeyi gereksiz yere oksitlenir.
Bu nedenle profesyonel havya istasyonlarında bulunan otomatik uyku veya standby fonksiyonları yalnızca enerji tasarrufu amacı taşımaz. Havya ucunun yüksek sıcaklığa maruz kaldığı toplam süreyi azaltarak uç ömrüne de katkı sağlar.
Özellikle üretim hattında operatörün sık sık ara verdiği uygulamalarda bu özellik önem kazanır.
HAKKO’nun profesyonel istasyonlarında da örneğin 350°C ve 400°C gibi farklı uç sıcaklığı sınıfları ve kontrollü sıcaklık sistemleri kullanılmaktadır; bu da tek bir sıcaklık değerinin tüm lehimleme işlerine uygun olmadığını gösteren pratik bir örnektir.
Doğru Sıcaklığı Nasıl Bulabilirsiniz?
En doğru yöntem, uygulamaya uygun makul bir sıcaklıktan başlayarak lehim davranışını gözlemlemektir. Lehim birkaç saniye içerisinde yüzeye düzgün şekilde yayılıyor ve parlak, homojen bir bağlantı oluşturuyorsa sıcaklık genellikle yeterlidir.
Lehim geç eriyor veya yüzeye yayılmıyorsa sıcaklığı hemen yükseltmeden önce uç temizliği, kalaylama, flux miktarı ve uç geometrisi kontrol edilmelidir.
Bağlantı hâlâ yeterince ısınmıyorsa sıcaklık küçük adımlarla artırılabilir.
Buna karşılık flux temas anında hızla yanıyor, havya ucu kısa sürede kararıyor veya PCB yüzeyi aşırı ısınıyorsa çalışma sıcaklığı gereğinden yüksek olabilir.
Pratik referans
Elektronik lehimleme için tek bir “doğru derece” yerine şu yaklaşım daha güvenlidir:
Kurşunlu lehim: yaklaşık 300–350°C’den başlayın.
Kurşunsuz lehim: yaklaşık 330–380°C’den başlayın.
Büyük termal kütle: önce daha geniş uç ve yeterli güçlü istasyon kullanın; gerekiyorsa sıcaklığı kontrollü artırın.
Hassas SMD: yeterli lehimleme sağlayan mümkün olan en düşük sıcaklığı ve kısa temas süresini tercih edin.
Sonuç
“Lehim yaparken havya kaç derece olmalı?” sorusunun tek bir rakamla yanıtlanması doğru değildir.
Genel elektronik lehimleme işlemlerinde 300–380°C aralığı çoğu uygulama için uygun bir başlangıç noktasıdır. Ancak doğru sıcaklık kullanılan lehim alaşımına, PCB yapısına, komponent boyutuna ve özellikle havya ucunun temas yüzeyine göre belirlenmelidir.
Lehim zor eridiğinde sıcaklığı doğrudan yükseltmek yerine önce havya ucunun temizliğini, kalaylanmasını ve uygulamaya uygun olup olmadığını kontrol etmek daha doğrudur.
Doğru sıcaklık; lehimi mümkün olan en kısa sürede güvenilir şekilde oluşturacak, ancak havya ucu, PCB ve komponent üzerinde gereksiz termal yük yaratmayacak sıcaklıktır.
Bu içerik, BAKON Türkiye Resmi Distribütörü ve Teknik Servisi‘nin katkılarıyla Robotistan tarafından hazırlanmıştır.