
Doğru havya ucu seçimi, lehimleme sırasında bağlantıya ne kadar ısının ve ne kadar kontrollü biçimde aktarılacağını doğrudan etkiler. İnce uç her zaman daha hassas, geniş uç ise her zaman daha güçlü seçim değildir. Uç şekli ve boyutu; pad genişliği, komponent çevresindeki boşluk, bağlantının termal kütlesi ve uygulanacak lehimleme tekniğine göre belirlenmelidir.
Örneğin küçük bir SMD pad üzerinde geniş bir uç çevredeki komponentlere temas riski yaratabilir. Buna karşılık kalın bir konnektörde çok ince sivri uç kullanmak temas alanını küçülttüğü için ısı transferini zorlaştırabilir. Kullanıcı bu durumu sıcaklığı yükselterek telafi etmeye çalıştığında hem havya ucunun oksidasyonu hızlanabilir hem de PCB gereksiz termal strese maruz kalabilir.
Bu nedenle doğru soru “en ince havya ucu hangisi?” değil, “bu bağlantı için yeterli temas alanını hangi uç sağlar?” olmalıdır.
Havya Ucunun Şekli Neden Önemlidir?
Havya ucunun geometrisi, sıcak metal yüzey ile lehimlenecek bağlantı arasındaki temas alanını belirler.
Aynı sıcaklıkta çalışan iki havya ucundan, pad yüzeyine daha iyi temas eden uç genellikle enerjiyi daha hızlı aktarır. Bu nedenle geniş bir terminali çok sivri bir uçla lehimlemek, daha geniş temas yüzeyi sunan keski tipi bir uçtan daha uzun sürebilir.
Yaygın havya ucu geometrileri arasında konik, keski, bevel/hoof, bıçak ve özel konkav uçlar bulunur. Farklı şekillerin kullanılmasının temel nedeni erişim, temas alanı ve lehim miktarı üzerinde farklı kontrol sağlamalarıdır.
Konik Havya Ucu Ne Zaman Kullanılır?
Konik uç, çalışma yüzeyinin uç noktasına doğru daraldığı klasik havya ucu geometrisidir.
Dar alanlara ulaşmak ve küçük bağlantılarda kontrollü çalışmak için kullanışlıdır. Ancak konik uç seçiminde yalnızca ucun sivriliğine bakılmamalıdır. Çok sivri bir uç pad üzerinde son derece küçük temas alanı oluşturduğu için termal kapasitesi yeterli olsa bile ısıyı bağlantıya aktarmakta zorlanabilir.
Bu nedenle konik uçlar özellikle; küçük komponentler, dar erişim noktaları ve çevresinde fazla boşluk bulunmayan PCB bölgelerinde anlam kazanır.
Büyük terminal veya geniş ground plane üzerinde ise daha geniş bir geometrinin kullanılması çoğu zaman daha verimlidir.
Keski Tipi Uç Neden En Kullanışlı Geometrilerden Biridir?
Keski tipi uç, düz bir çalışma yüzeyine sahip olduğu için bağlantıya konik uca göre daha geniş temas alanıyla yaklaşabilir. Özellikle genel elektronik lehimleme için oldukça pratiktir. Uç, pad ile komponent terminaline aynı anda temas ettirildiğinde ısı iki yüzeye de daha etkin aktarılabilir.
Keski tipi uçlar özellikle through-hole komponentler, genel PCB lehimleme, soketler, orta boy terminal ve padler için iyi bir başlangıç seçeneğidir. Örneğin Bakon C245 ailesinde C2245-907 2.2D, C2245-741 2.4D ve C2245-742 0.8D gibi farklı genişlikte keski tipi seçeneklerin bulunması, aynı temel geometrinin farklı bağlantı boyutlarına göre ölçeklendirilebildiğini gösterir.
Bevel veya Hoof Tip Uç Ne İşe Yarar?
Bevel tipi uçta çalışma yüzeyi belirli bir açıyla kesilmiştir. Bu sayede lehimi taşıyabilecek görece geniş bir yüzey oluşturulur. Özellikle daha fazla lehim aktarılması gereken bağlantılarda ve bazı sürükleyerek lehimleme tekniklerinde kullanışlıdır.
Bevel tipi uçların avantajı, düz veya hafif içbükey çalışma yüzeyinde küçük miktarda lehimin tutulabilmesidir. İnce aralıklı IC bacaklarında doğru teknikle kullanıldığında birkaç bağlantının kontrollü biçimde işlenmesine yardımcı olabilir. Ancak geniş bir bevel ucu küçük ve yoğun komponentli PCB’de kullanmak, çevredeki elemanlara temas riskini artırır. Bu nedenle uç geometrisi kadar çalışma yüzeyinin çapı da önemlidir.
Bıçak Tipi Havya Ucu Nerede Kullanılır?
Bıçak tipi uç uzun ve düz bir kenara sahiptir. Özellikle birden fazla bağlantıya aynı anda erişmenin gerektiği bazı rework işlemlerinde veya ince aralıklı pinlerde farklı çalışma açıları oluşturmak için kullanılabilir.
Bıçağın yan yüzeyi daha geniş ısı transferi sağlarken uca yakın bölümü daha dar bağlantılara erişebilir. Bu çok yönlülük avantajdır; ancak bıçak tipi uç her kullanıcı için standart başlangıç ucu olmak zorunda değildir. Genel elektronik çalışmalarında keski tipi uç çoğu zaman daha kolay kontrol edilir.
Havya Ucu Boyutu Nasıl Seçilir?
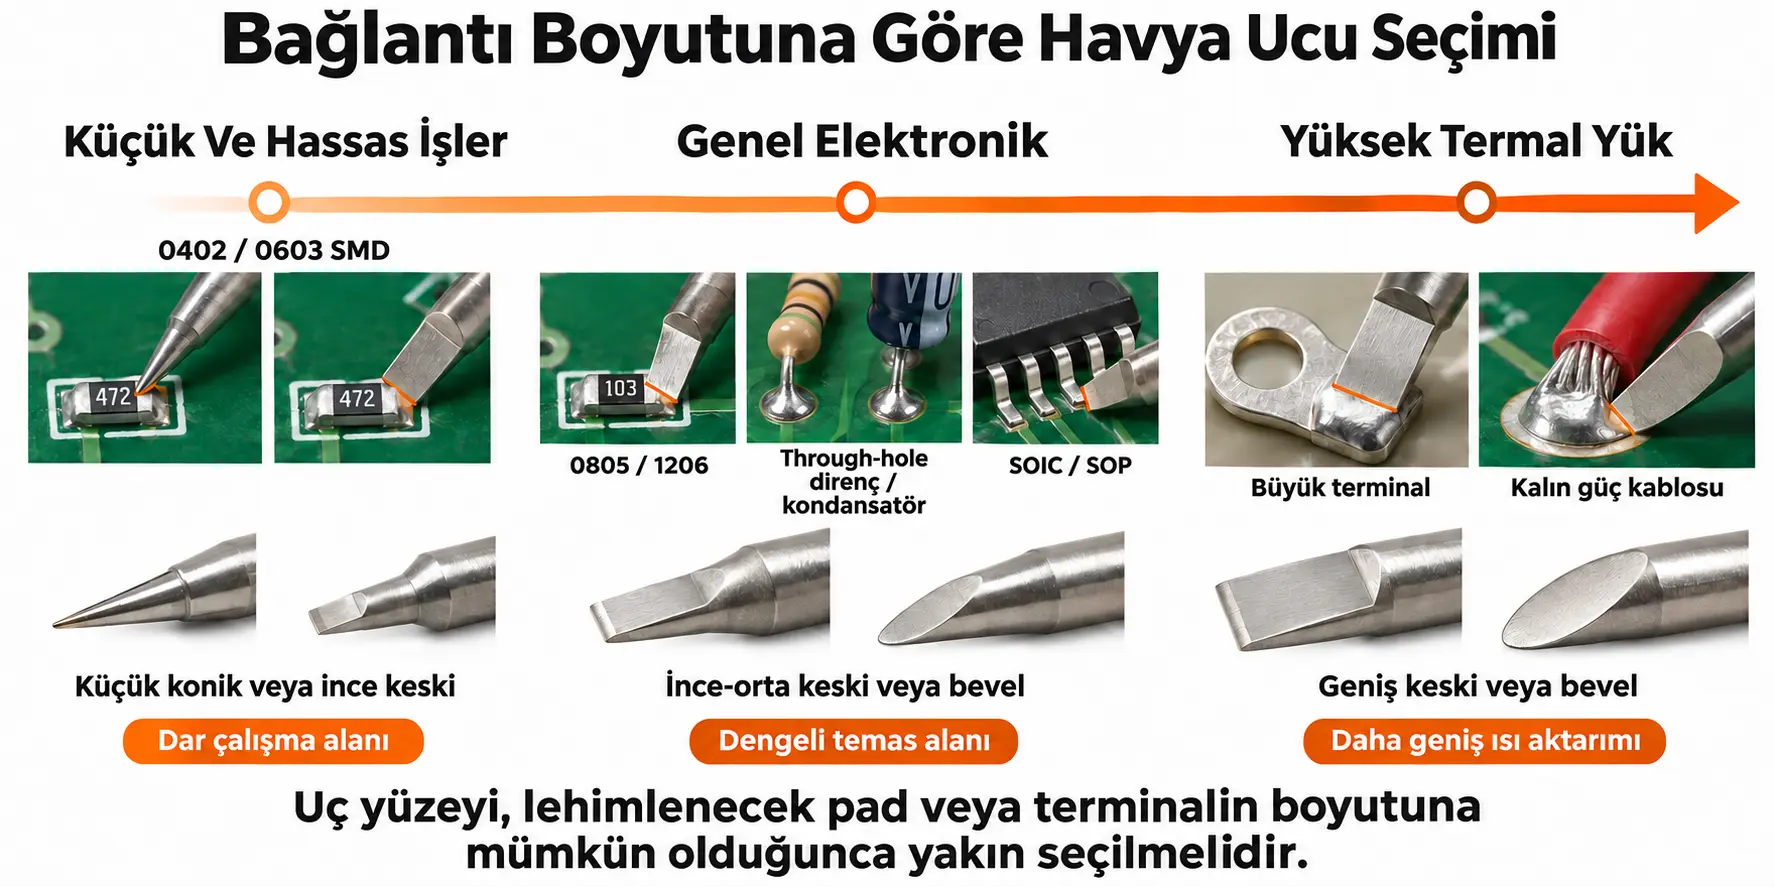
Havya ucunun temas yüzeyi, lehimlenecek pad veya terminalin boyutuna mümkün olduğunca yakın seçilmelidir.
Çok küçük uç yetersiz ısı transferine, çok büyük uç ise erişim ve çevredeki komponentlere temas sorununa yol açabilir.
Pratik yaklaşım şu şekilde özetlenebilir:
| Uygulama | Uygun başlangıç geometrisi | Neden? |
| 0402 / 0603 gibi küçük SMD | Küçük konik veya ince keski | Dar çalışma alanında kontrol |
| 0805 / 1206 | İnce-orta keski | Pad ile iyi temas |
| SOIC / SOP | Keski veya bevel | Pin ve pad üzerinde kontrollü ısı |
| QFP drag soldering | Bevel / özel concave | Lehim akışının kontrolü |
| Through-hole direnç/kondansatör | Keski | Pad ve komponent bacağına aynı anda temas |
| Büyük terminal | Geniş keski / bevel | Daha yüksek ısı aktarımı |
| Kalın güç kablosu | Geniş keski veya yüksek temas yüzeyli uç | Yüksek termal yük |
| Çok dar erişim | Konik / ince kartuş | Fiziksel erişim |
Yukarıdaki tablo kesin bir reçete değil, uç seçimine başlamak için pratik bir çerçevedir.
Neden Gereğinden İnce Uç Kullanmamalısınız?
Çok ince bir havya ucu hassas görünür; fakat gerçek lehimleme performansı yalnızca fiziksel incelikle belirlenmez. Örneğin geniş bir konnektör padi 350°C’lik çok ince bir uçla ısıtılmaya çalışıldığında bağlantı havya ucundan gelen enerjiyi hızla emebilir. Isı transferi yetersiz kaldığı için kullanıcı bağlantıyı daha uzun süre ısıtır veya sıcaklığı 400°C üzerine çıkarmaya başlar.
Daha geniş bir keski ucuyla ise aynı bağlantı daha düşük sıcaklıkta ve daha kısa sürede tamamlanabilir. Bu nedenle sorun “havya yeterince sıcak değil” gibi görünse bile asıl neden uygun olmayan uç geometrisi olabilir. Bu konu özellikle önceki “Lehim Yaparken Havya Kaç Derece Olmalı?” rehberiyle doğrudan bağlantılıdır.
Uç Genişliği Artınca Isı Transferi Neden Değişir?
Uç yüzeyi büyüdüğünde bağlantıyla temas eden alan da büyür ve havya istasyonunun sahip olduğu termal enerjinin bağlantıya daha etkin aktarılmasına yardımcı olur. Ancak uç boyutunu gereğin fazla büyütmek, çevredeki padlere veya komponent gövdelerine temas riskini artarır.
Doğru uç; bağlantıyı yeterince hızlı ısıtacak kadar büyük, çalışma alanına zarar vermeyecek kadar küçük olmalıdır.
Basit prensip, çoğu lehimleme işi için yalnızca ürün kodlarını ezberlemekten daha kullanışlıdır.
Klasik Havya Ucu ile Kartuş Uç Arasındaki Fark Nedir?
Klasik sistemlerde rezistans, sıcaklık sensörü ve havya ucu ayrı yapılardır. Uç, havya kolundaki ısıtıcı üzerinden ısıtılır.
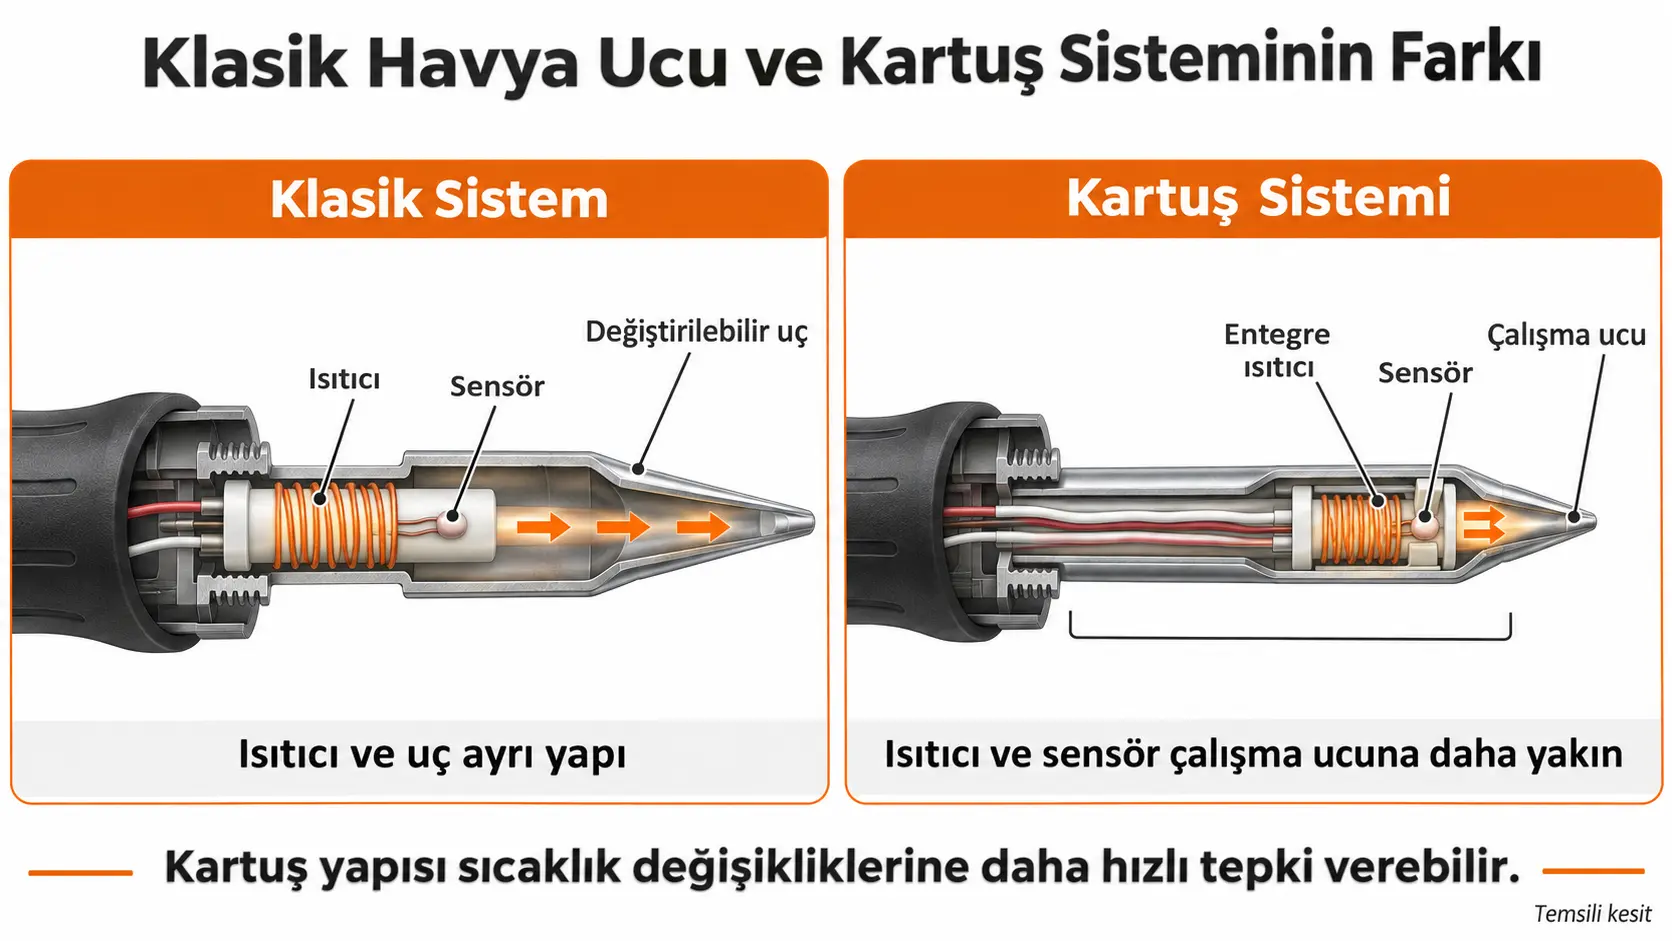
Kartuş sistemlerinde ise ısıtıcı ve sıcaklık algılama yapısı çalışma ucuna çok daha yakın konumlandırılır. Bu yapı sıcaklık değişikliklerine daha hızlı tepki verilmesini sağlayabilir. Bu nedenle C115, C210 ve C245 gibi kartuş sistemlerinde seçim yalnızca uç şekli üzerinden yapılmaz; kartuş ailesinin fiziksel boyutu ve termal kapasitesi de uygulamaya göre değişir.
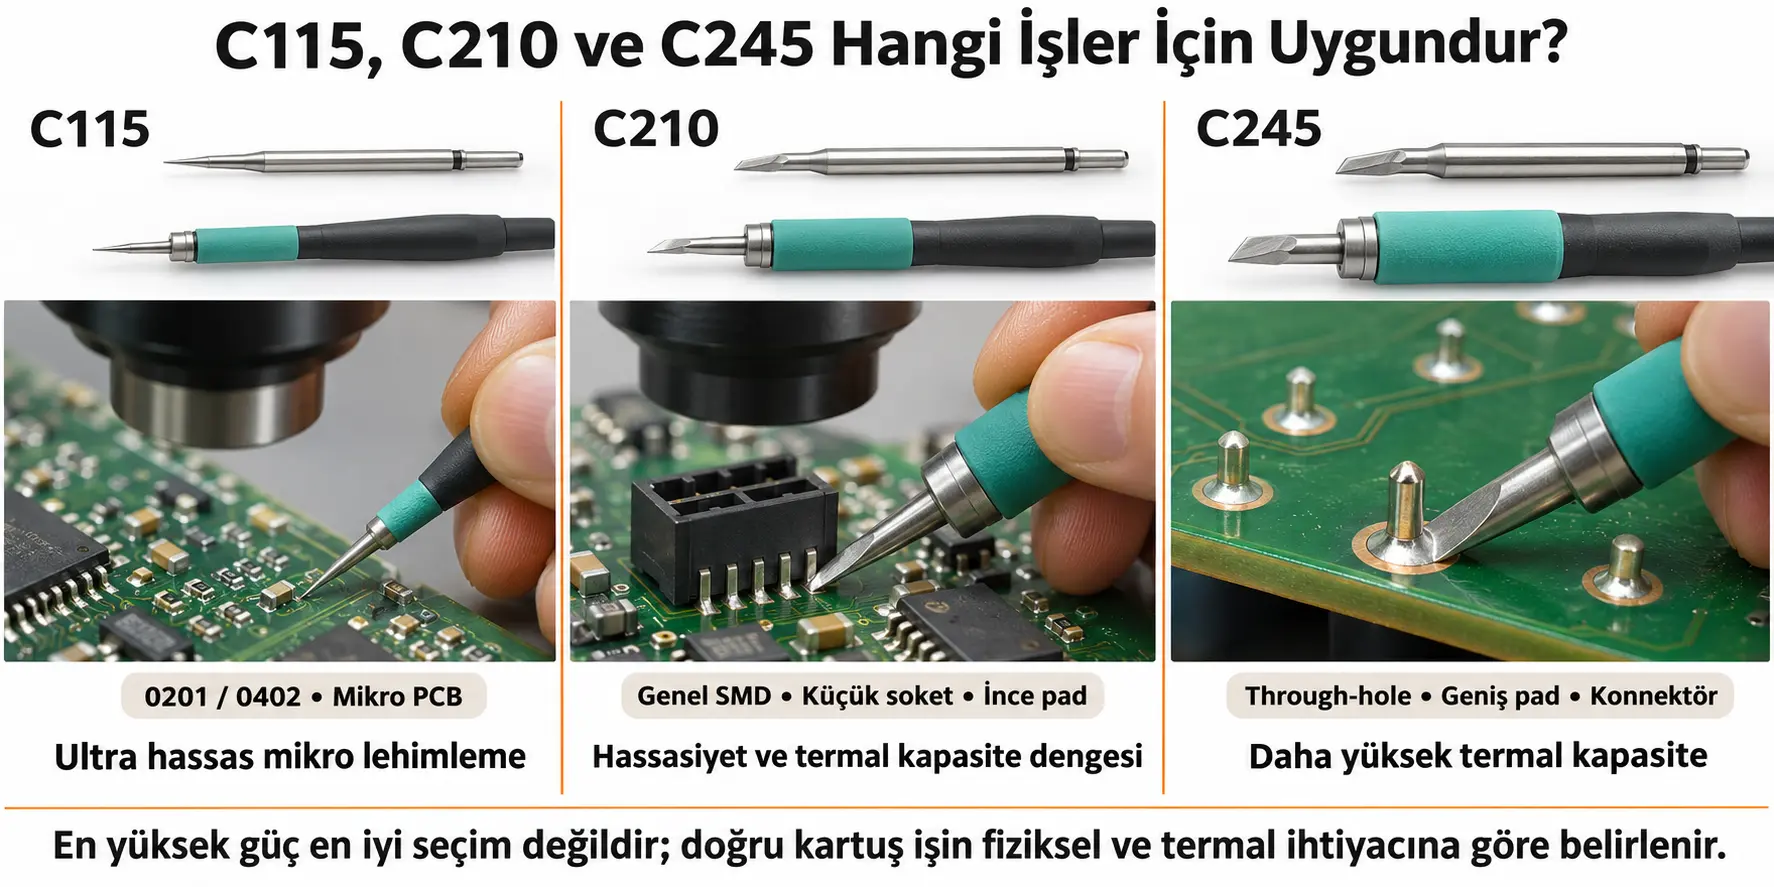
JBC, C245 kartuşları genel lehimleme ile daha yüksek güç ihtiyacı bulunan uygulamalara uygun geniş bir ürün ailesi olarak tanımlar. C210 sınıfı ise orta güç gerektiren hassas SMD çalışmalarına; C115 ise çok küçük komponentlerde ve mikroskop altında yüksek hassasiyetli işlere yöneliktir.
C115, C210 ve C245 Arasında Nasıl Seçim Yapılır?
Kartuş ailesini seçerken komponent boyutuyla birlikte, bağlantının termal yüküne de bakmak gerekir.
Bakon BK601 Pro bu ayrımı somutlaştıran iyi bir gerçek ürün örneğidir. Aynı kontrol ünitesi C115, C210 ve C245 sistemleriyle kullanılabilir. Ürün teknik bilgilerinde güç sınıfları sırasıyla 35 W, 55 W ve 120 W olarak belirtiliyor. Standart yapılandırmada C210 kol ve kartuş bulunurken C115 ve C245 sistemleri opsiyonel kullanılıyor.
Kartuş sınıflarını pratik olarak şöyle düşünebiliriz:
C115: Çok küçük padler ve ultra hassas mikro lehimleme.
C210: Genel hassas SMD, mikroskop altında çalışma ve orta termal yük.
C245: Genel elektronik lehimleme ve daha geniş veya termal yükü yüksek bağlantılar.
Buradaki kritik nokta şudur: 120 W’lık C245 sistemi, 35 W’lık C115’ten “daha iyi” değildir. Yalnızca farklı bir iş sınıfına yöneliktir.
BK601 Pro ürün yapısında da C115 “nano/ultra hassas”, C210 “mikro lehimleme/SMD”, C245 ise “genel kullanım/güçlü lehimleme” sınıfında konumlandırılıyor.
C210 Hangi İşler için Daha Mantıklıdır?
C210 kartuşlar, hassasiyet ile termal kapasite arasında dengeli bir sınıftır.
Küçük direnç ve kondansatörler, ince padler, soket onarımları ve mikroskop altında yürütülen birçok SMD çalışması için uygun geometriler bulunabilir.
Bakon tarafında da C210-I, C210-IS ve C210-K gibi farklı geometriler bulunuyor. Bu çeşitlilik, aynı kartuş ailesi içerisinde bile uygulamaya göre uç şeklinin değiştirilmesi gerektiğini gösterir. Dolayısıyla “C210 kullanıyorum” demek tek başına doğru uç seçildiği anlamına gelmez. C210 ailesinin içinden de bağlantıya uygun geometri seçilmelidir.
C245 Ne Zaman Daha Doğru Seçim Olur?
C245, daha geniş bir termal çalışma aralığı gereken uygulamalarda anlam kazanır.
Genel elektronik lehimleme, through-hole bağlantılar, konnektörler ve daha geniş padler için çeşitli uç geometrileri bulunur. Aynı aile içerisinde çok ince seçeneklerden 2.2D ve 2.4D gibi geniş keski uçlarına kadar farklı modeller kullanılabilir. Bu nedenle C245’i yalnızca “büyük işler için kalın uç” olarak düşünmek doğru değildir.
Kartuş ailesi yüksek termal kapasite sağlayabilir; ancak kartuşun uç geometrisi yine uygulamaya göre seçilir.
900M Serisi Uçlar Hangi Kullanımlarda Yer Alır?
900M serisi klasik değiştirilebilir havya ucu sistemlerinden biridir ve genel elektronik servis ile bakım uygulamalarında yaygın geometriler sunar. Bakon tarafında örneğin 900M-T-I ve 900M-T-B gibi farklı uç şekilleri bulunur. Klasik tip uç sistemleri, kartuş yapıdan farklı olarak uyumlu havya kolu ve rezistans sistemiyle birlikte çalışır.
900M tipi bir sistemde de aynı seçim prensibi geçerlidir. İnce uç yalnızca dar erişim gerekiyorsa, geniş temas yüzeyi ise daha yüksek termal aktarım gerekiyorsa tercih edilmelidir.
Kullanılan havya koluyla fiziksel uyumluluk mutlaka kontrol edilmelidir; benzer görünen uçların çapı veya bağlantı ölçüsü farklı olabilir.
500 Serisi Uçlar Ne Zaman Tercih Edilebilir?
500 serisi de farklı geometrilerin aynı uç ailesinde sunulduğu klasik lehimleme sistemlerine örnektir.
Bakon / Quick 500 ailesinde örneğin 500-I, 500-2.4D, 500-3.2D, 600-2C, 500-5D, 500-IK ve 500-SK gibi farklı şekil ve genişliklerde uç seçenekleri bulunuyor.
Burada model kodlarının ezberlenmesinden daha önemli olan geometriyi okumaktır:
“I” sınıfı ince işler için düşünülebilirken “D” sınıfı keski benzeri daha geniş temas yüzeyleri sunar. C ve K gibi farklı geometriler ise kullanılan seriye göre farklı lehimleme tekniklerine hitap eder.
Satın alma öncesinde ise uç kodunun kullanılan havya kolu ve istasyonla uyumluluğu teyit edilmelidir.
Uç Şekli mi, Havya Gücü mü Daha Önemli?
her ikisi de farklı problemleri çözer.
Havya istasyonunun gücü, sistemin bağlantıya ne kadar enerji sağlayabileceğini ve yük altında sıcaklığı ne kadar hızlı geri kazanabileceğini etkiler. Uç geometrisi ise bu enerjinin bağlantıya nasıl aktarıldığını belirler.
150 W’lık bir istasyonda yanlış ve çok ince uç kullanıldığında termal aktarım hâlâ verimsiz olabilir. Buna karşılık orta güçlü bir sistem, bağlantıya doğru oturan bir keski uçla daha hızlı sonuç verebilir. “Daha güçlü havya alırsam sorun çözülür” yaklaşımından önce uç geometrisi kontrol edilmelidir.
Drag Soldering için Hangi Uç Kullanılır?
Çok bacaklı QFP ve benzeri entegrelerde sürükleyerek lehimleme yapılacaksa lehimi kontrollü biçimde taşıyabilen bevel, hoof veya özel konkav geometriler tercih edilebilir. Bu tip uçların çalışma yüzeyinde az miktarda lehim tutulabilir ve uygun flux kullanılarak pin sırası boyunca kontrollü hareket sağlanabilir.
Çok sivri konik bir uç ise her bir pine tek tek müdahale etmeyi kolaylaştırabilir fakat onlarca bacağı seri biçimde lehimlerken daha yavaş kalabilir.
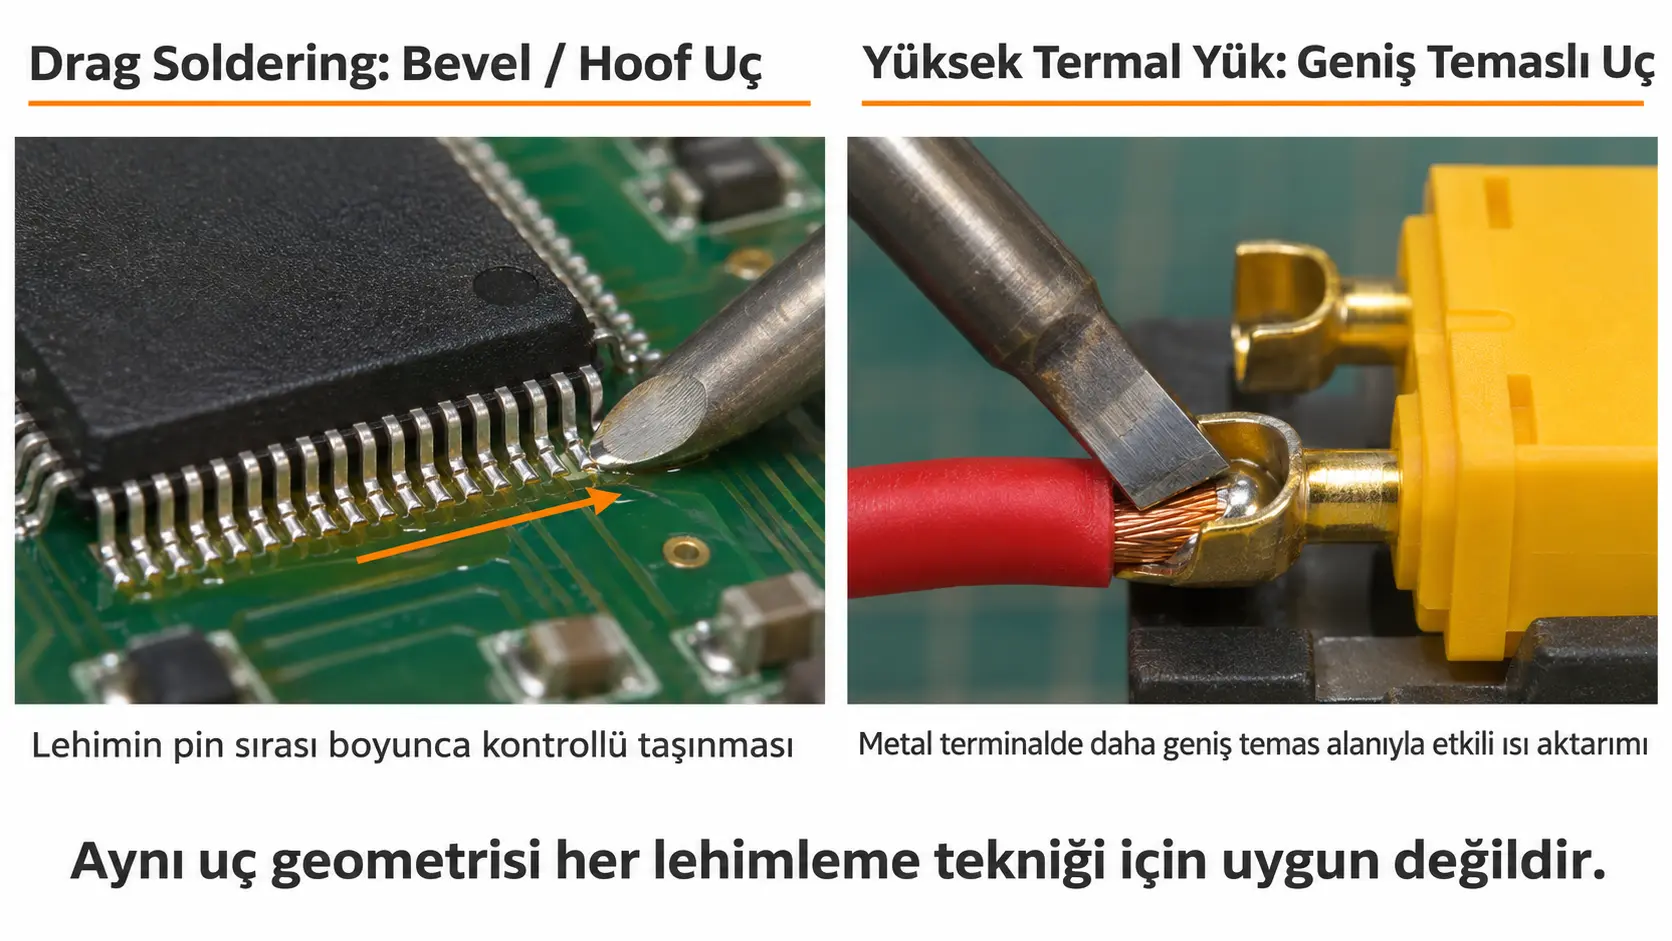
Uç seçimi sadece komponentin fiziksel büyüklüğüne değil, kullanılacak lehimleme tekniğine de bağlıdır.
Kalın Kablo için Neden Sivri Uç Kullanılmamalı?
Kalın kablo ve büyük konnektörler yüksek termal kütleye sahiptir. Örneğin güç kablosu veya geniş bir konnektör terminali ince sivri uçla temas ettiğinde çok küçük yüzey alanından ısı almaya çalışır. Bağlantı yeterince ısınmazsa lehim geç erir. Kullanıcı sıcaklığı yükseltir ve çalışma süresini uzatır. Bu durumda daha geniş bir keski veya bevel uç tercih etmek, sıcaklığı sürekli yükseltmekten daha doğru yaklaşım olabilir.
Aynı Havya Ucunu Her İşte Kullanmak Doğru mu?
Teknik olarak birçok bağlantı tek bir genel amaçlı uçla yapılabilir. Ancak profesyonel kullanımda birkaç temel uç geometrisinin hazır bulunması işin kalitesini ve hızını artırır.
Günlük elektronik servisinde orta boy bir keski uç genel kullanımın büyük bölümünü karşılayabilir. Bunun yanında küçük SMD için daha ince, yüksek termal yük için daha geniş ve gerekiyorsa drag soldering için bevel tipi bir uç kullanılması daha işlevsel bir set oluşturur. Bu yaklaşım, onlarca farklı uç satın almaktan daha mantıklıdır.
Öncelik yapılan işleri kapsayan birkaç doğru geometri olmalıdır.
Havya Ucu Seçerken Uyumluluk Neden Kontrol Edilmeli?
Uç şekli doğru olsa bile kullanılan istasyon veya kol ile fiziksel olarak uyumlu değilse kullanılamaz.
Havya uçları ve kartuşlar; çap, uzunluk, ısıtıcı yapısı, sensör konumu ve bağlantı mekanizması bakımından farklı olabilir. Örneğin klasik 900 serisi uç ile C210 kartuş aynı amaçla kullanılabilecek geometriler sunabilir, ancak çalışma sistemleri birbirinden tamamen farklıdır.
Bakon ürün ailesinde de klasik 500 / 600 / 900 / 911 uç serileri ile C210, C245 ve T12 gibi kartuş sistemleri ayrı kategoriler halinde bulunuyor. Bu nedenle yalnızca fotoğrafına bakarak havya ucu sipariş etmek doğru değildir.
Ucun Temiz ve Kalaylı Olması Seçim Kadar Önemlidir
Doğru uç geometrisi seçilmiş olsa bile oksitlenmiş bir yüzey lehimleme performansını ciddi şekilde düşürür. Havya ucu üzerinde ince ve homojen bir lehim tabakasının bulunması ısı transferini destekler ve çalışma yüzeyini oksidasyona karşı korur. Bu nedenle doğru uç, doğru sıcaklık ve doğru kalaylama birlikte değerlendirilmelidir.
Lehim uç üzerinde boncuklanıyor veya hiç tutunmuyorsa problem yalnızca uç şekli olmayabilir. Bu durum için hazırladığımız “Havya Ucu Neden Lehim Tutmaz? Kararma, Oksitlenme ve Çözüm Yolları” rehberini inceleyerek detaylı bilgiye sahip olabilirsiniz.
Havya Ucu Seçiminde Hızlı Karar Yöntemi
Havya ucu seçerken üç soruya cevap vermek çoğu uygulama için yeterlidir:
- Bağlantıya fiziksel olarak erişebiliyor muyum?
- Uç yüzeyi pad veya terminale yeterli temas sağlıyor mu?
- Bağlantı ısınırken sıcaklığı gereksiz yere yükseltmek zorunda kalıyor muyum?
Birinci sorunun cevabı hayırsa daha ince veya farklı açılı uç gerekir.
İkinci veya üçüncü sorunun cevabı hayırsa çoğu zaman daha geniş temas yüzeyine sahip bir uç denenmelidir.
Bu yöntem, yalnızca “SMD ise sivri uç kullanılır” şeklindeki basit genellemelerden daha güvenilir sonuç verir.
Sonuç
Doğru havya ucu seçimi, mümkün olan en sivri veya en güçlü ucu seçmek değildir.
Uç geometrisi lehimlenecek pad veya terminalle yeterli temas sağlamalı, ancak çevredeki komponentlere zarar verecek kadar büyük olmamalıdır.
Konik uçlar dar erişim alanlarında kontrol sağlarken, keski uçlar genel elektronik lehimlemede daha geniş temas alanı oluşturur. Bevel ve özel geometriler ise drag soldering gibi belirli tekniklerde avantaj sağlayabilir.
Kartuş sistemlerinde de aynı prensip geçerlidir. C115 çok hassas işler, C210 mikro/SMD çalışmaları, C245 ise genel ve daha yüksek termal yük gerektiren lehimleme uygulamaları için farklı ölçekler sunar. Bakon BK601 Pro’nun C115, C210 ve C245 sistemlerini desteklemesi bu yaklaşımın gerçek ekipman üzerindeki karşılığına iyi bir örnektir.
Klasik Bakon 900M ve 500 serilerindeki farklı uç geometrileri de aynı temel mantığı gösterir: doğru havya ucunu ürün koduna göre değil, bağlantının fiziksel ve termal ihtiyacına göre seçmek gerekir.
Bu içerik, BAKON Türkiye Resmi Distribütörü ve Teknik Servisi‘nin katkılarıyla Robotistan tarafından hazırlanmıştır.