
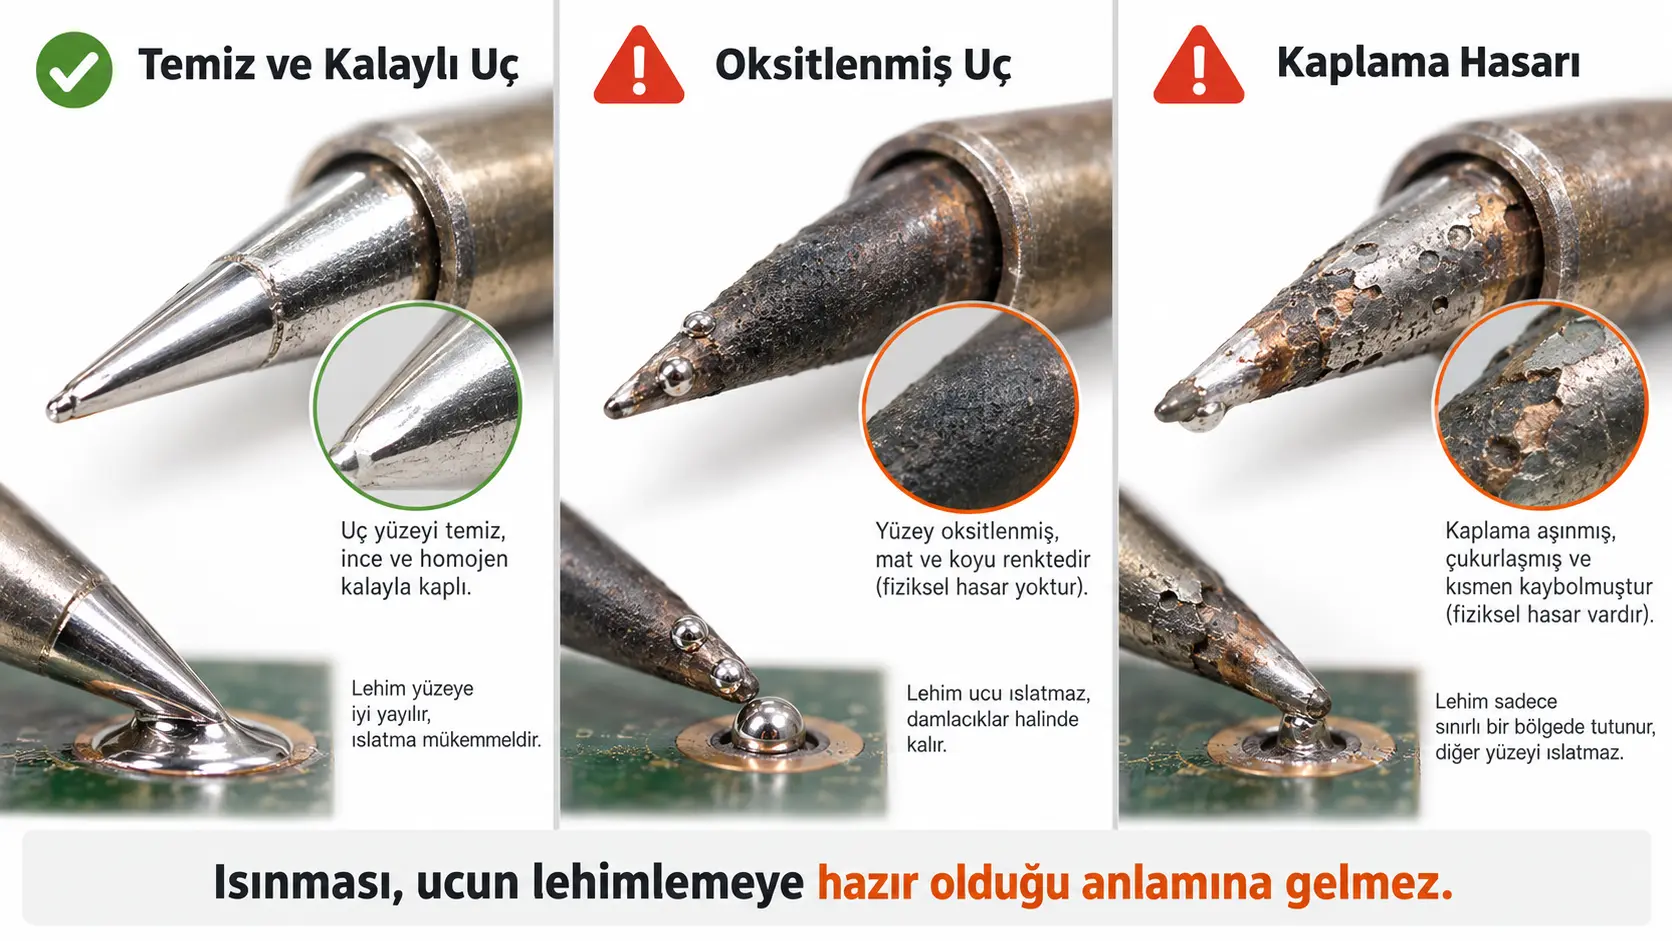
Havya ucunun lehim tutmamasının en yaygın nedenleri oksidasyon, gereğinden yüksek çalışma sıcaklığı, yetersiz kalaylama, yanlış temizlik yöntemi ve aşınmış uç yüzeyidir. Havya istasyonu doğru sıcaklığı gösterse bile uç yüzeyi oksitlenmişse lehim uç üzerinde yayılmaz; küçük damlalar halinde kalır veya tamamen yüzeyden kaçar.
Yaşanan sorun yalnızca lehimleme kalitesini düşürmez. Oksitlenmiş bir uç, lehim noktasına ısıyı daha kötü aktardığı için kullanıcı çoğu zaman sıcaklığı yükseltmeye başlar. Bu da oksidasyonu daha da hızlandırarak sorunu büyütür.
Havya Ucunun Lehim Tutmaması Ne Anlama Gelir?
Lehimin sağlıklı şekilde aktarılabilmesi için havya ucunun çalışma yüzeyinde ince ve homojen bir lehim tabakası bulunmalıdır. Bu tabaka hem ısı transferini kolaylaştırır hem de uç yüzeyini havadaki oksijene karşı korur.
Temiz ve kalaylı bir havya ucuna lehim değdirildiğinde lehim yüzeye hızla yayılır. Uç kararmış, matlaşmış veya oksitlenmişse lehim yüzeye yapışmak yerine boncuk şeklinde toplanabilir.
Burada önemli ayrım şudur: havya ucunun ısınması, ucun lehimlemeye hazır olduğu anlamına gelmez. Isıtıcı çalışıyor olabilir ancak uç yüzeyinin durumu ısı transferini ciddi biçimde sınırlayabilir.
Havya Ucu Neden Kararır?
Havya ucundaki kararma çoğunlukla yüzeyde oluşan oksit tabakasından kaynaklanır. Metal yüzey yüksek sıcaklıkta oksijenle daha hızlı reaksiyona girdiği için sıcaklık yükseldikçe oksidasyon da hızlanır.
Özellikle havya uzun süre kullanılmadan çalışma sıcaklığında bekletildiğinde uç üzerindeki lehim tabakası zamanla bozulabilir ve koruyucu yüzey kaybolabilir. Sonuçta parlak metalik görünümün yerini koyu, mat ve lehimi iten bir yüzey alır.
Örneğin 350°C yeterliyken 420°C’de çalışmak, lehimlemeyi otomatik olarak daha iyi hale getirmez. Gereksiz yüksek sıcaklık uç ömrünü kısaltabilir, flux’ı daha hızlı yakabilir ve PCB üzerindeki padlerin termal yükünü artırabilir.
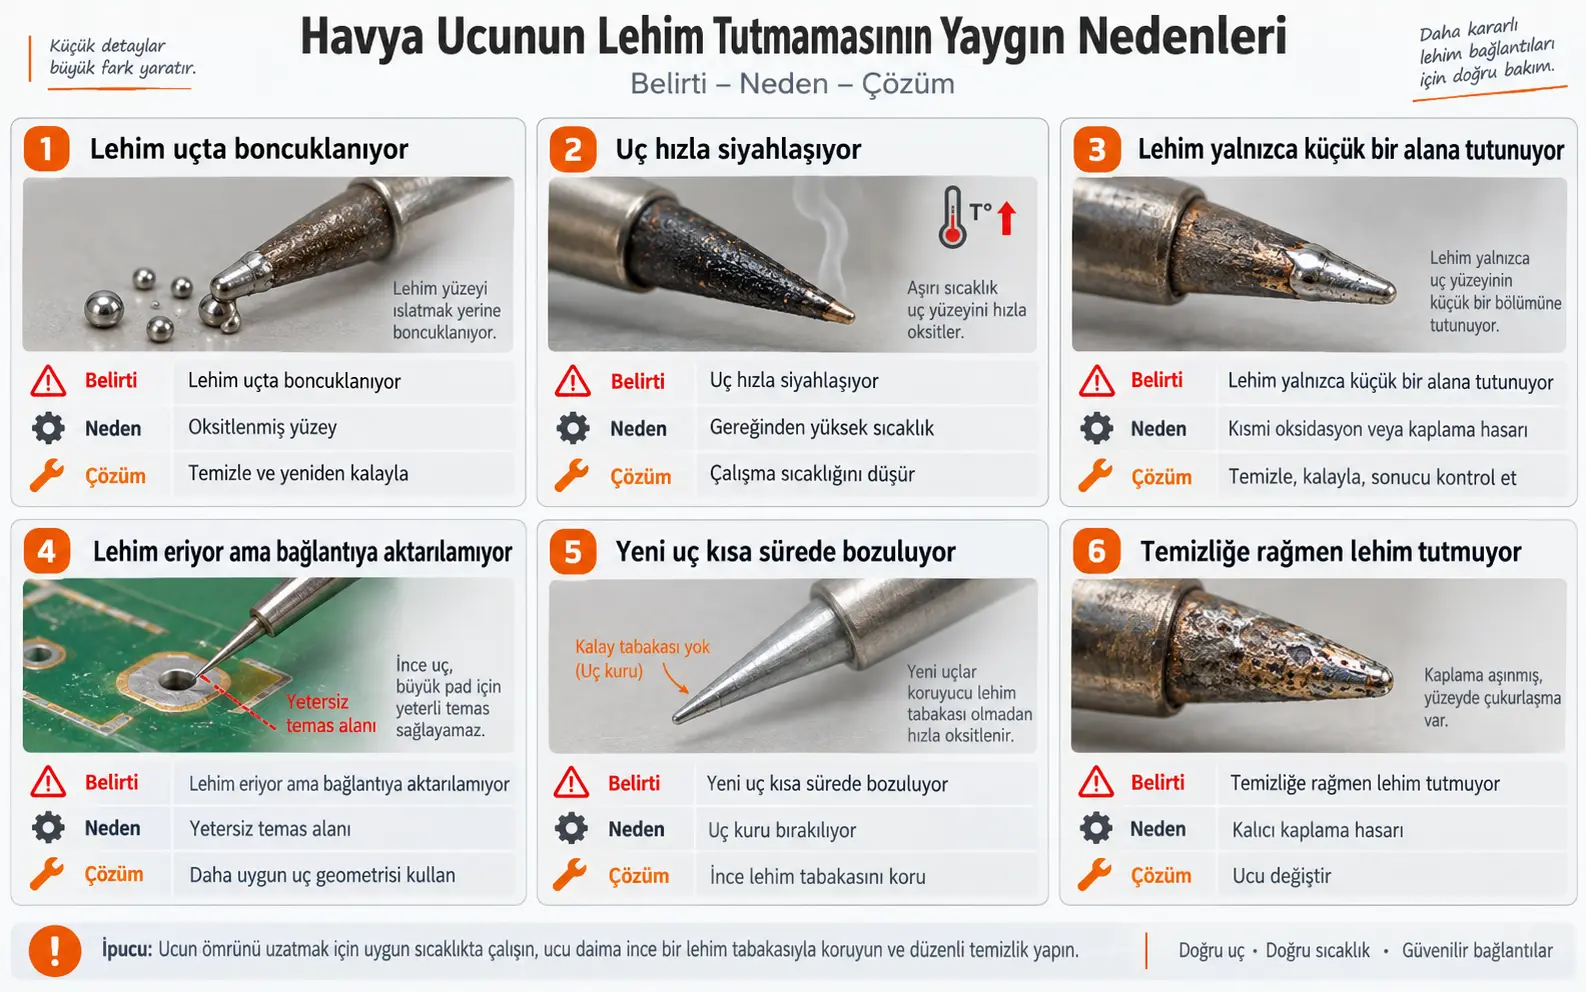
En Yaygın Nedenler ve Çözüm Yolları
| Belirti | Muhtemel neden | Ne yapılmalı? |
| Lehim uçta boncuklanıyor | Uç yüzeyi oksitlenmiş | Ucu uygun temizleyiciyle temizleyip yeniden kalaylayın |
| Uç kısa sürede siyahlaşıyor | Çalışma sıcaklığı gereğinden yüksek | İşleme uygun daha düşük sıcaklığa inin |
| Lehim yalnızca ucun küçük bölümüne tutunuyor | Kaplama kısmen aşınmış veya oksitlenmiş | Temizlik ve yeniden kalaylama deneyin; düzelmiyorsa ucu kontrol edin |
| Lehim eriyor ancak bağlantıya iyi aktarılmıyor | Uç geometrisi veya temas alanı yetersiz | Pad veya bağlantıya daha uygun uç kullanın |
| Yeni uç kısa sürede bozuluyor | Uç kuru bırakılıyor veya yanlış temizleniyor | Kullanım boyunca ince lehim tabakasını koruyun |
| Temizliğe rağmen lehim tutmuyor | Uç kaplaması kalıcı hasar görmüş | Havya ucunu değiştirin |
Oksitlenmiş Havya Ucu Nasıl Temizlenir?
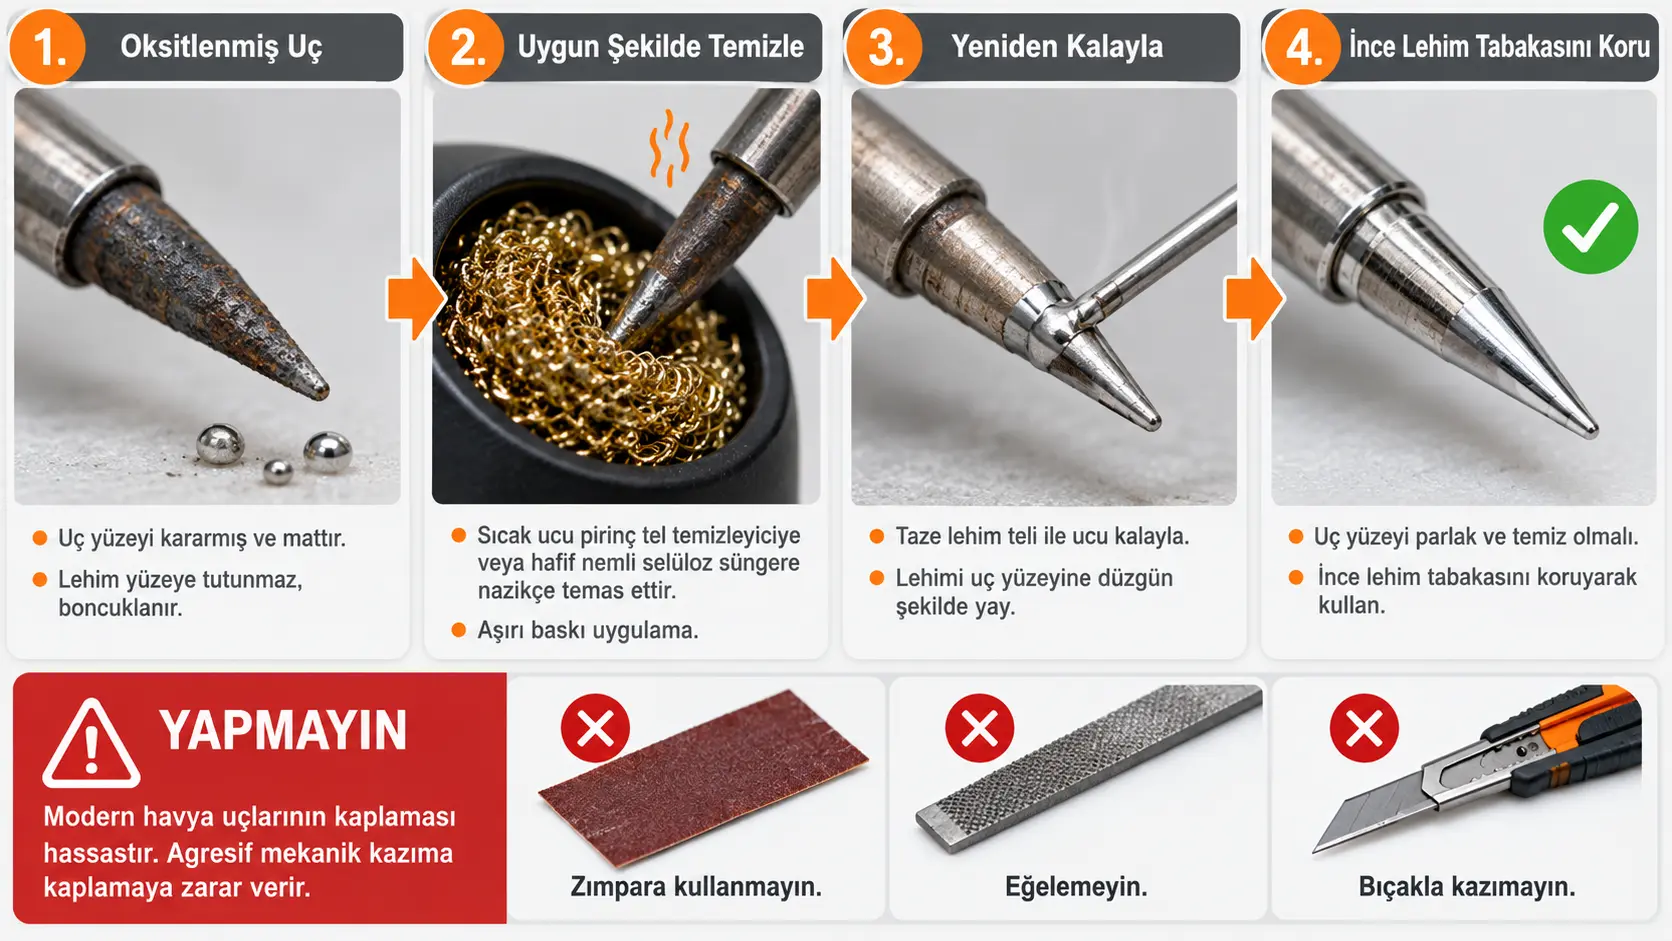
Oksitlenmiş bir havya ucunda ilk amaç kaplamayı kazımak değil, yüzeydeki oksidi kontrollü şekilde uzaklaştırıp ucu yeniden kalaylamaktır.
Havya çalışma sıcaklığına geldikten sonra uç, nemli selüloz sünger veya lehimleme uçları için tasarlanmış metal temizleyici ile nazikçe temizlenebilir. Ardından beklemeden taze lehim uygulanarak çalışma yüzeyi ince bir lehim tabakasıyla kaplanmalıdır.
Normal temizlik yeterli olmuyorsa havya uçları için üretilmiş tip tinner / uç yenileyici kullanılabilir. Ancak bu ürünler günlük temizlik malzemesi gibi sürekli kullanılmamalıdır.
Havya ucunu zımpara, eğe, bıçak veya benzeri aşındırıcı malzemelerle kazımak doğru değildir. Modern havya uçlarının yüzeyi katmanlı metal kaplamaya sahiptir. Bu kaplama zarar gördüğünde alttaki metal hızla aşınır ve uç kalıcı olarak kullanılamaz hale gelebilir.
Havya Ucu Nasıl Doğru Kalaylanır?
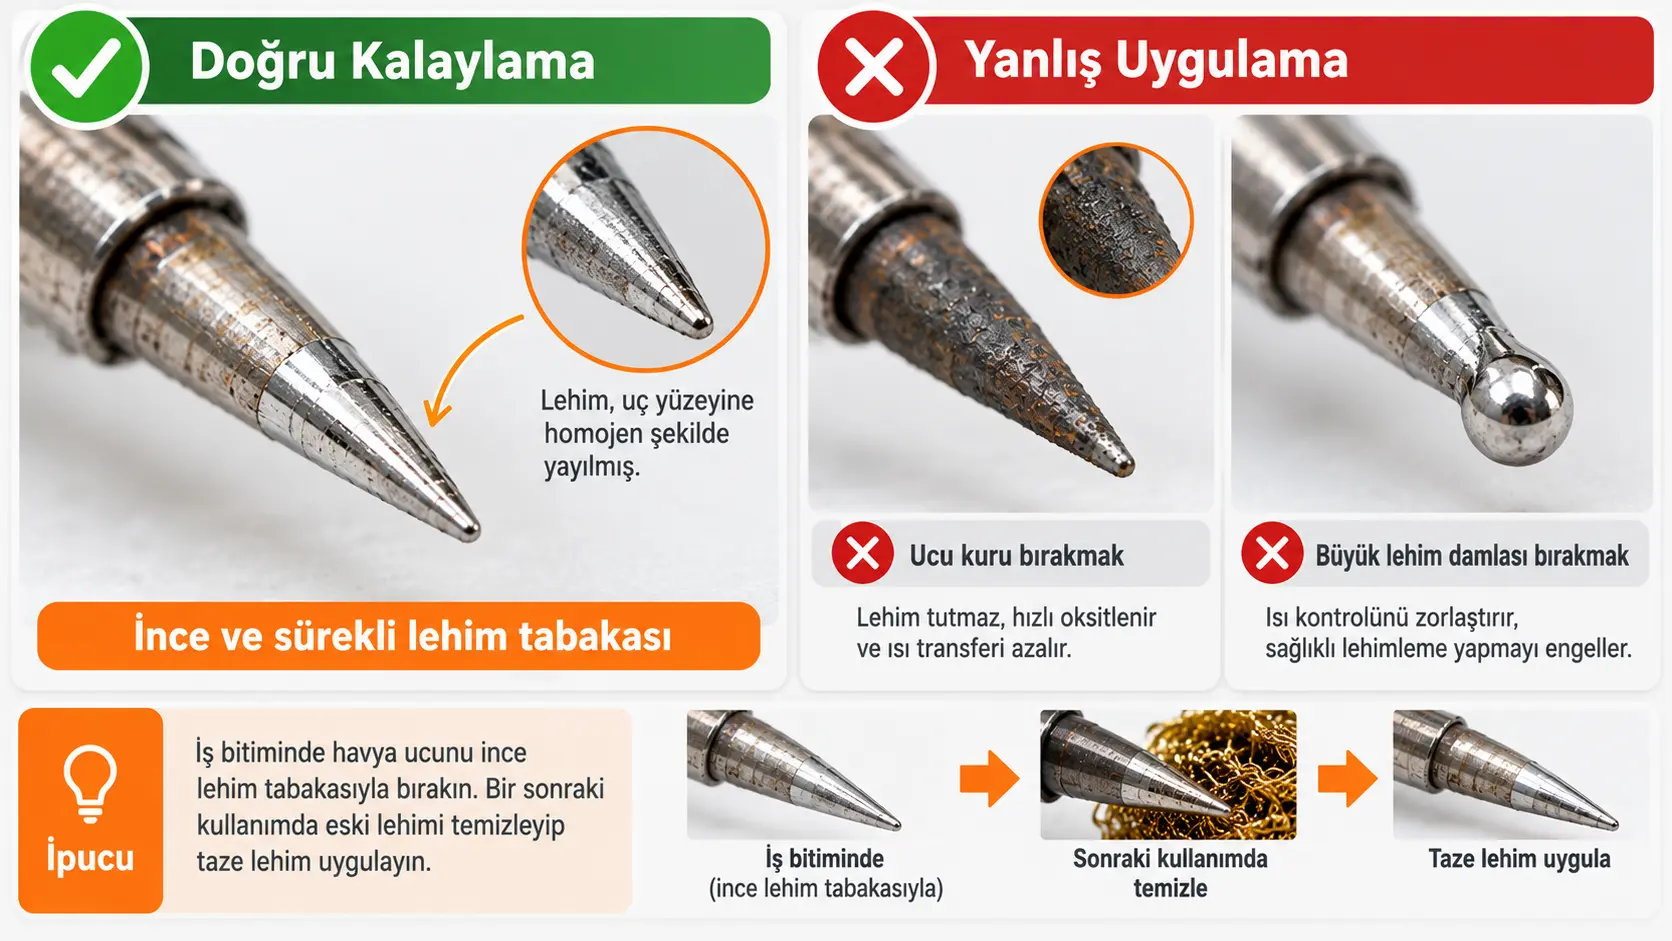
Doğru kalaylama, havya ucunun çalışma yüzeyinin ince ve sürekli bir lehim tabakasıyla kaplanmasıdır. Amaç uç üzerinde büyük bir lehim damlası bırakmak değil, metal yüzeyi oksijenden koruyan homojen bir tabaka oluşturmaktır.
Yeni bir havya ucu ilk kez ısıtıldığında çalışma sıcaklığına ulaştıktan sonra yüzeyine lehim uygulanmalıdır. Çalışma sırasında uç temizlendikten sonra tekrar az miktarda lehim verilmesi yüzeyin kuru kalmasını önler.
İş tamamlandığında da ucu tamamen temiz ve kuru bırakmak yerine ince bir lehim tabakasıyla kaplayıp istasyonu kapatmak daha doğru bir uygulamadır. Bir sonraki kullanımda eski lehim temizlenir ve taze lehimle çalışma devam eder.
Yanlış Sıcaklık Havya Ucunu Nasıl Etkiler?
Gereğinden yüksek sıcaklık, havya ucunun oksidasyon hızını belirgin şekilde artırır. Bu nedenle sıcaklık ayarı yapılırken “ne kadar sıcak, o kadar iyi” yaklaşımı kullanılmamalıdır.
Kurşunlu ve kurşunsuz lehim alaşımlarının çalışma davranışları farklıdır. Bunun yanında pad büyüklüğü, bakır alanı, komponent bacağı ve uç geometrisi de gerekli sıcaklığı etkiler. Örneğin küçük bir SMD pad ile kalın güç kablosu aynı termal ihtiyaca sahip değildir.
Sorun büyük bir bağlantıya yeterince ısı aktarılamamasıysa sıcaklığı sürekli yükseltmek yerine daha geniş temas yüzeyine sahip bir uç seçmek çoğu zaman daha doğru çözümdür.
Bakon 900M-T serisinde de bu ayrım açıkça görülür. İnce I tipi uçlar küçük pad ve dar çalışma alanlarına yönelikken, D veya C tipi uçlar daha geniş temas yüzeyi üzerinden ısı aktarabilir. Örneğin 900M-T-2C için üretici/satıcı kullanım bilgilerinde uç yüzeyinin temiz ve kalaylı tutulması, aşındırıcı malzemelerden kaçınılması ve gereksiz yüksek sıcaklıkta çalıştırılmaması özellikle belirtilmektedir.
Uç Şekli Lehim Tutmayı Etkiler mi?
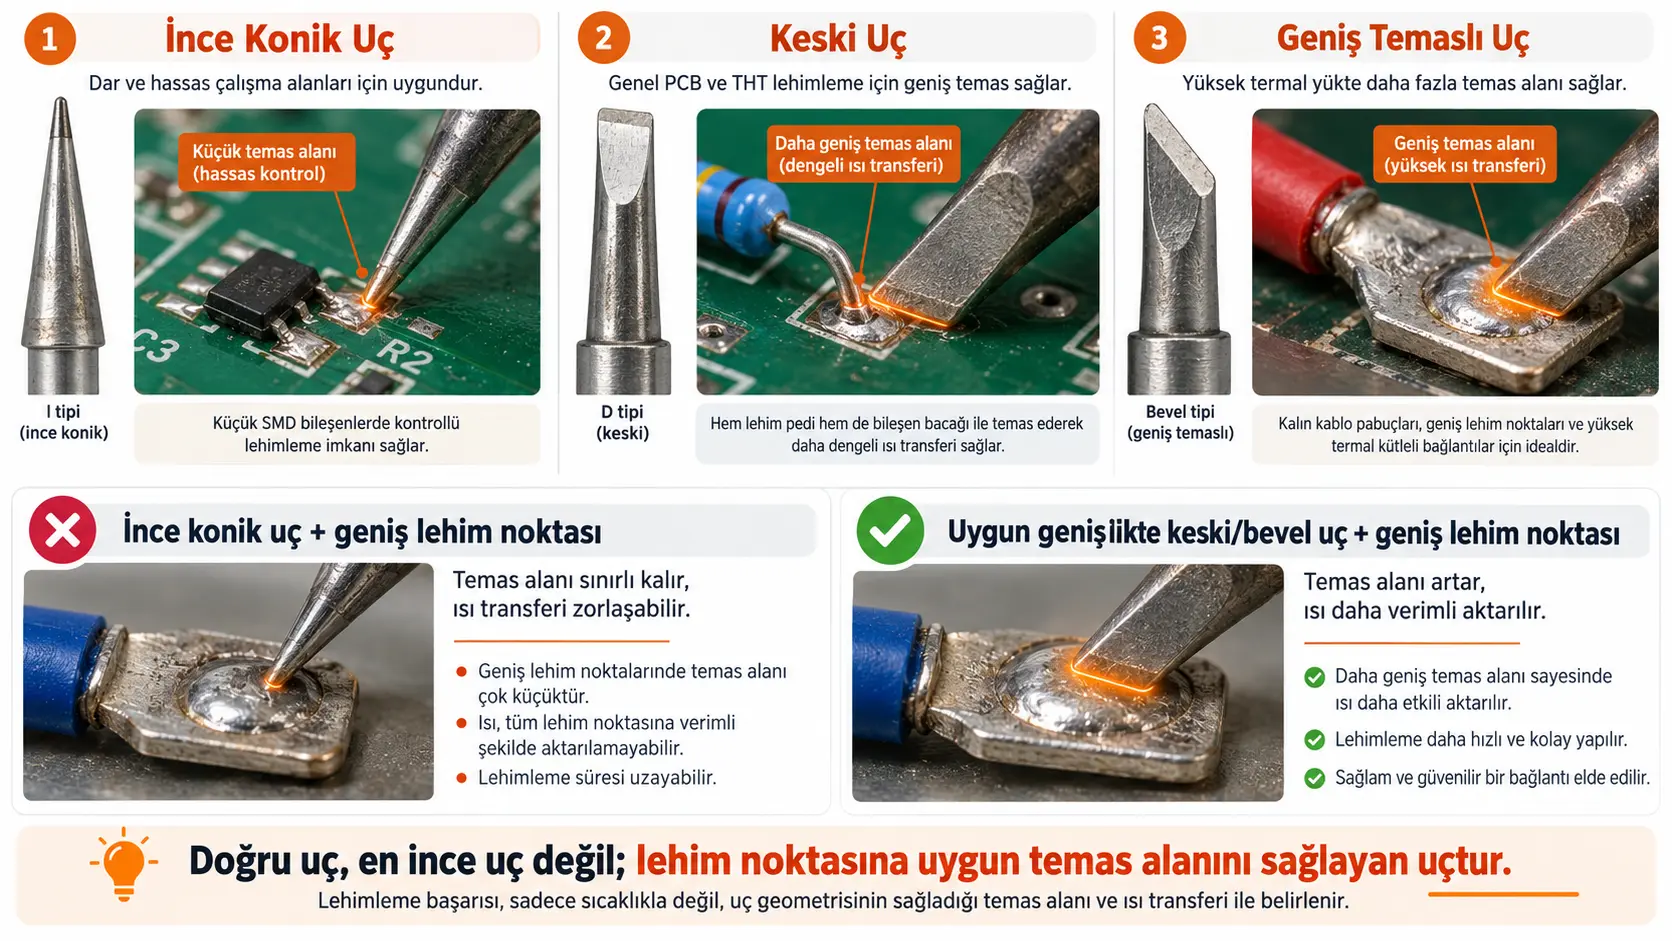
Uç geometrisi doğrudan oksidasyon nedeni değildir ancak lehimleme noktasına aktarılabilen ısı miktarını ciddi biçimde etkiler.
Çok ince sivri bir uç, küçük SMD padlerde yüksek kontrol sağlar. Aynı uç kalın bir konnektörde kullanıldığında temas alanı yetersiz kalabilir. Kullanıcı bu durumda lehimin zor eridiğini düşünerek sıcaklığı artırır. Asıl sorun ise çoğu zaman sıcaklıktan çok temas yüzeyidir.
Bu nedenle uygun uç, lehimlenecek yüzeye mümkün olduğunca iyi temas etmeli ancak çevredeki komponentlere zarar verecek kadar büyük olmamalıdır.
Havya Kullanılmadığında Sıcaklığı Düşürmek Neden Önemlidir?
Havya ucunun kullanılmadığı halde uzun süre çalışma sıcaklığında tutulması oksidasyonu hızlandırır. Profesyonel istasyonlardaki uyku modu tam olarak bu nedenle önemlidir.
Örneğin Bakon BK601 Pro’daki programlanabilir uyku fonksiyonu, istasyon belirli süre kullanılmadığında sıcaklığı düşürebilir. Bu özellik enerji tüketiminin yanında kartuş ucun yüksek sıcaklıkta gereksiz yere bekleme süresini de azaltır. BK601 Pro aynı zamanda C115, C210 ve C245 sistemlerini desteklediğinden yapılacak işin termal ihtiyacına göre farklı kartuş yapıları kullanılabilir.
Burada marka veya modelden bağımsız temel prensip aynıdır: uç çalışmıyorsa gereksiz yere maksimum çalışma sıcaklığında tutulmamalıdır.
Havya Ucunun Değişmesi Gerektiği Nasıl Anlaşılır?
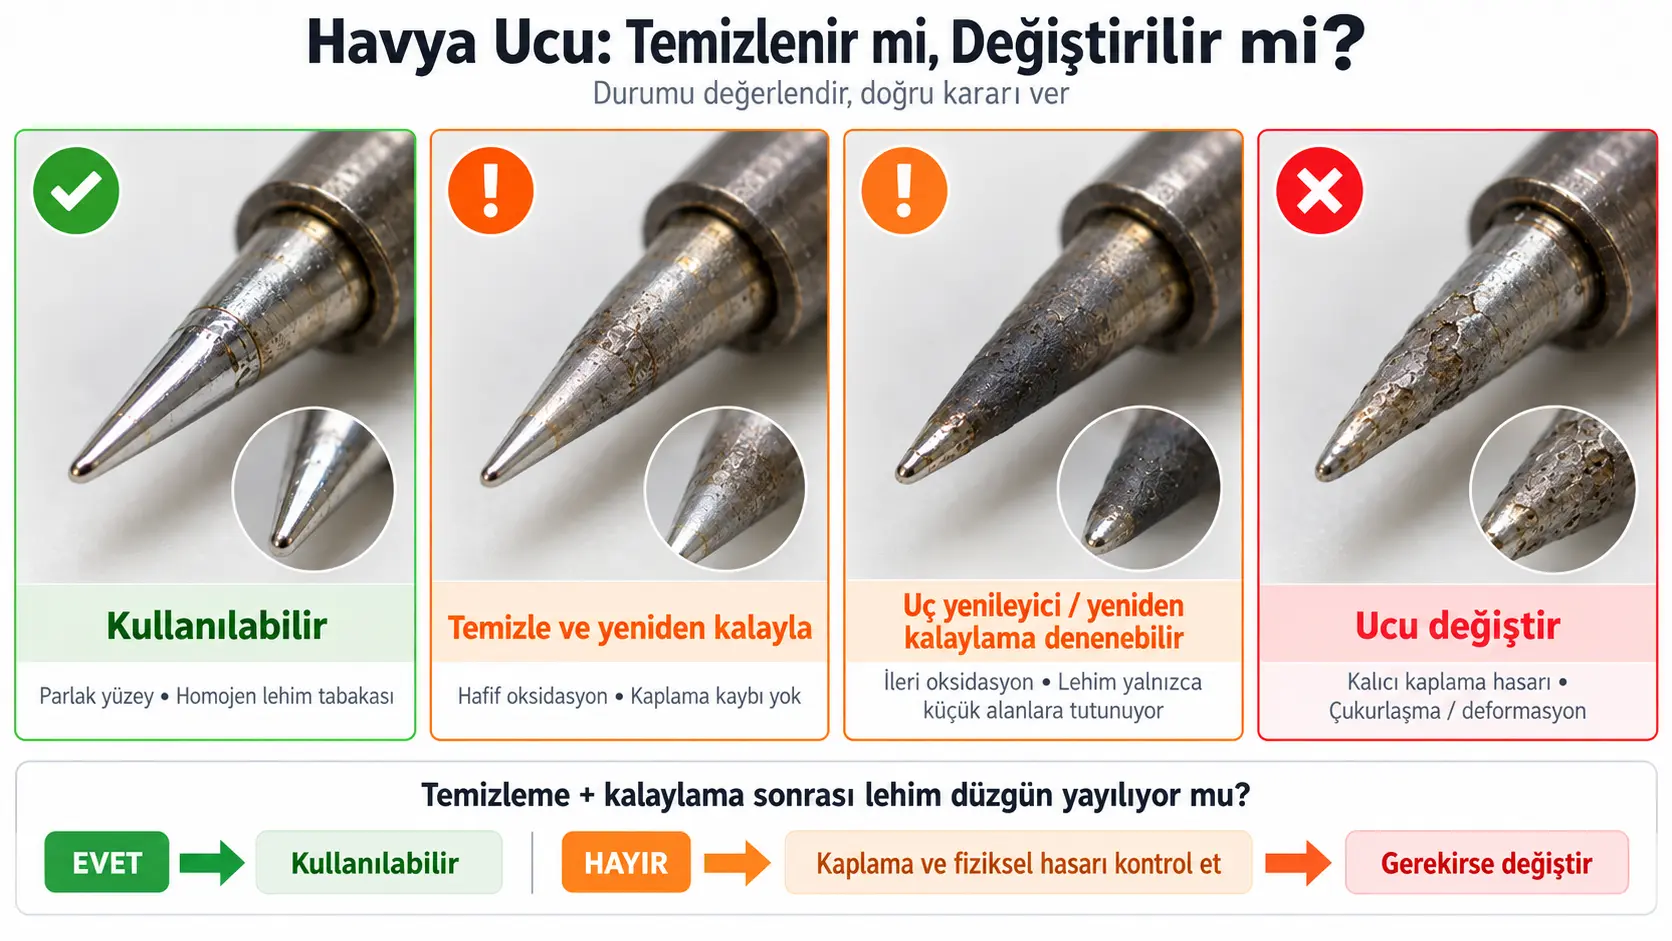
Temizleme ve yeniden kalaylama sonrasında lehim çalışma yüzeyine tekrar düzgün biçimde yayılıyorsa uç kullanılmaya devam edilebilir.
Buna karşılık yüzeyde kalıcı çukurlaşma, kaplama kaybı veya deformasyon varsa; lehim yalnızca çok küçük bir bölgeye tutunuyorsa ya da uygun temizliğe rağmen yüzey yeniden kalaylanamıyorsa uç kullanım ömrünün sonuna gelmiş olabilir.
C210 kartuş sistemleri için de düzenli temizliğe rağmen kalıcı oksidasyon, kaplama kaybı veya belirgin termal performans düşüşü kartuşun fiziksel durumunun kontrol edilmesi gereken belirtiler arasında sayılıyor.
Havya Ucunun Ömrünü Uzatmak için Temel Kural
Havya ucunun uzun süre sağlıklı kalması için üç unsur birlikte yönetilmelidir: doğru sıcaklık, doğru uç geometrisi ve düzenli kalaylama.
Yüksek sıcaklıkla kötü ısı transferini telafi etmeye çalışmak yerine bağlantıya uygun temas yüzeyini seçmek; ucu uzun süre kuru bırakmamak ve kullanılmadığında sıcaklığı düşürmek hem lehimleme kalitesini hem de uç ömrünü doğrudan etkiler.
Bakon‘un 900M serisi klasik havya uçları ile C210 gibi kartuş sistemleri farklı lehimleme ölçeklerine yönelik gerçek uygulama örnekleridir. Ancak seçim yalnızca marka veya uç koduna göre değil, pad boyutu, komponent yapısı, termal yük ve kullanılan havya sistemi birlikte değerlendirilerek yapılmalıdır.
Sonuç
Havya ucunun lehim tutmaması çoğu zaman cihaz arızası değildir. İlk kontrol edilmesi gerekenler uç yüzeyindeki oksidasyon, çalışma sıcaklığı, kalaylama durumu ve uç geometrisidir.
Kararmış bir ucu daha yüksek sıcaklıkla zorlamak yerine yüzeyi doğru yöntemle temizlemek, yeniden kalaylamak ve uygulamaya uygun uç kullanmak daha doğru sonuç verir. Uç kaplaması kalıcı olarak zarar görmüşse ise temizlik yerine uç değişimi gerekir.
Bu içerik, BAKON Türkiye Resmi Distribütörü ve Teknik Servisi‘nin katkılarıyla Robotistan tarafından hazırlanmıştır.